

Las diferencias en los procesos de fabricación de las carcasas para pantallas LED pueden, hasta cierto punto, afectar significativamente la calidad final de la pantalla, la estabilidad estructural y los costes de adquisición de las mismas.
Este artículo ofrece una descripción detallada de las materias primas, los procesos de fabricación y los estándares de inspección de calidad involucrados en la fabricación de gabinetes LED, lo que le ayudará a comprender rápidamente el flujo de trabajo de producción y las ventajas de estos procesos.
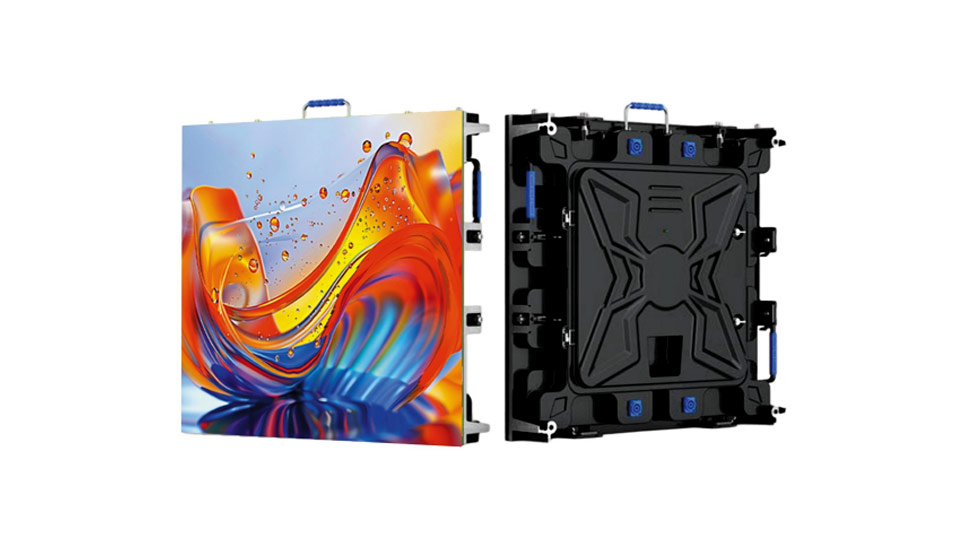
¿Cuál es el proceso de fabricación de gabinetes LED?
El proceso de fabricación de gabinetes LED se refiere a las técnicas de producción utilizadas para crear gabinetes de visualización LED. Los procesos clave incluyen corte, doblado, pintura en aerosol, fundición a presión y soldadura.
El uso por parte de una fábrica de procesos de producción superiores y procedimientos de control de calidad exhaustivos garantiza la creación de productos de alta calidad. Gabinetes con pantallas LED Con una integración natural y perfecta de los paneles y una larga vida útil.
Esto da como resultado pantallas LED con una estructura de instalación más estable y una experiencia visual impecable y fluida.
¿Qué materias primas se requieren para la fabricación de gabinetes LED?
En las aplicaciones de mercado actuales, los gabinetes LED se clasifican en diferentes tipos según las materias primas utilizadas en su fabricación.
La elección de las materias primas para las carcasas LED influye en diversos atributos, como la resistencia a los impactos, la resistencia a la corrosión, el peso, la vida útil y los costes de producción. Puede seleccionar carcasas LED fabricadas con los materiales adecuados según los requisitos y el presupuesto de su proyecto.
Aleación de hierro
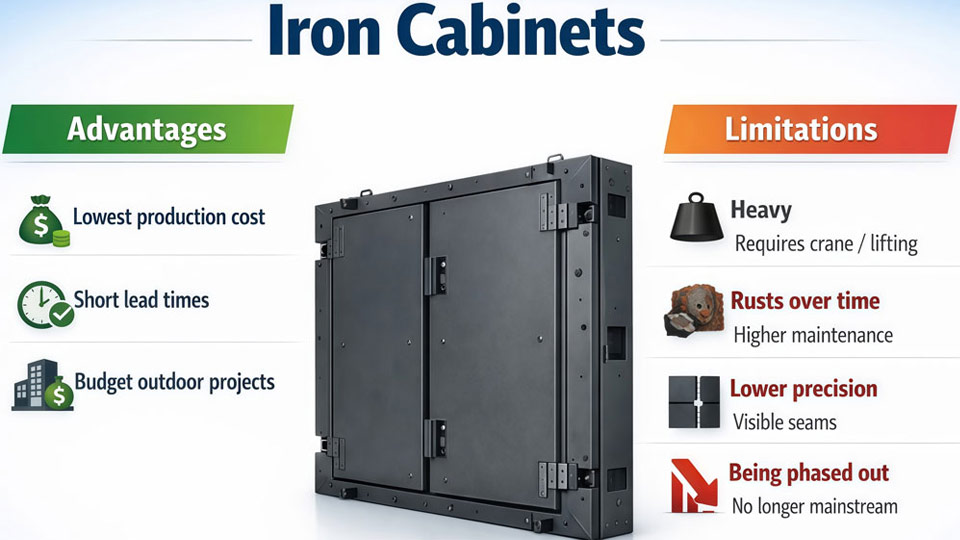
Las ferroaleaciones son relativamente económicas de conseguir y, gracias a la alta resistencia a la tracción del hierro, los fabricantes pueden estirarlas y doblarlas fácilmente para darles diversas formas. El ciclo de producción de las carcasas de ferroaleación es muy corto, lo que reduce aún más el coste de fabricación de las carcasas LED.
Debido a su bajo costo y proceso de producción sencillo, la ferroaleación se utiliza ampliamente tanto en proyectos estándar como creativos. Sin embargo, los gabinetes de ferroaleación son relativamente pesados, por lo que es fundamental calcular cuidadosamente su capacidad de carga estructural para garantizar que cumpla con los requisitos antes de instalar la pantalla LED.
Nanopolímero
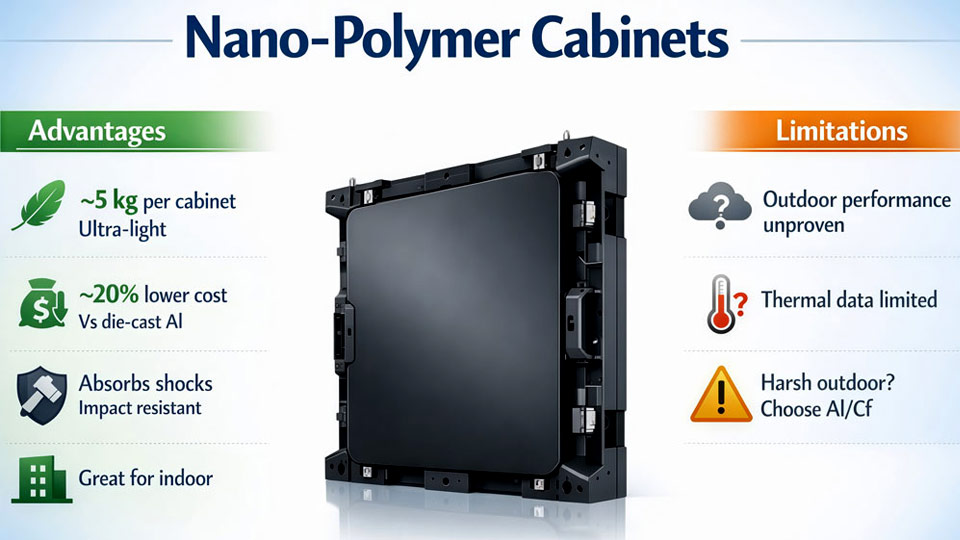
Al utilizar nanopolímeros como materia prima para la fabricación de gabinetes LED, estos son más ligeros y tienen menores costos de producción.
Gracias a las propiedades únicas del material, los gabinetes LED de nanopolímero ofrecen cierta resistencia a impactos y sismos. Además, son más fáciles de manipular para los operarios, menos propensos a sufrir daños y su estructura se mantiene muy estable tras la instalación.
Sin embargo, la estabilidad a largo plazo de las carcasas LED de nanopolímeros en entornos con gases corrosivos o condiciones adversas es difícil de garantizar. Por lo tanto, son más adecuadas para pantallas LED de interior, lo que las convierte en una opción muy rentable.
Perfiles de aluminio
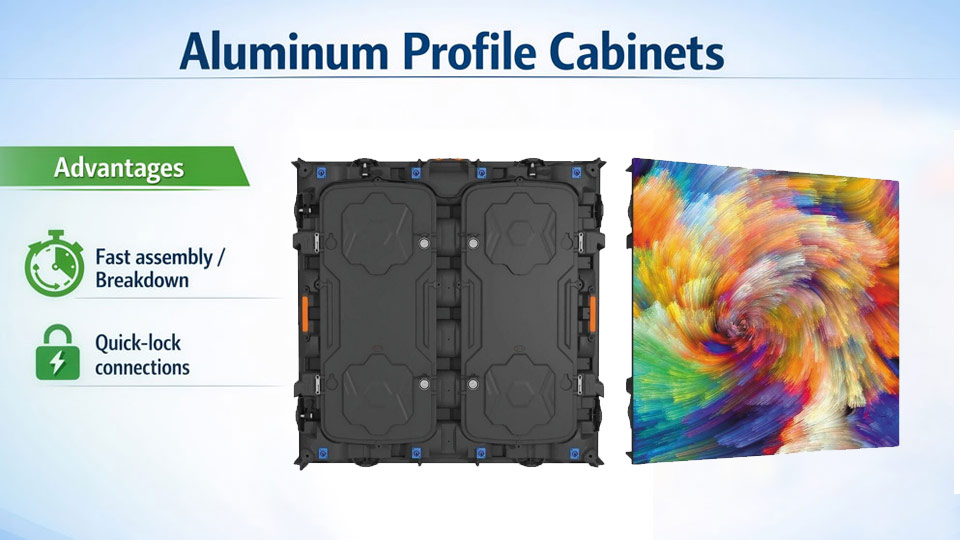
El uso de perfiles de aluminio como materia prima para la fabricación de gabinetes LED da como resultado gabinetes con mayor resistencia a la corrosión que los fabricados con ferroaleaciones, y además son relativamente más ligeros.
Sin embargo, el proceso de producción de perfiles de aluminio es más complejo que el de aluminio fundido a presión, lo que incrementa los costos de producción. Además, la precisión de los gabinetes LED de perfil de aluminio es menor que la de los gabinetes de aluminio fundido a presión.
Por lo tanto, en la mayoría de los casos, recomendamos adquirir gabinetes LED de hierro más económicos o gabinetes LED de aluminio fundido a presión de mayor calidad. Los gabinetes LED de perfil de aluminio se utilizan con relativa menos frecuencia en aplicaciones prácticas.
Aleación de magnesio y aluminio
Imagen: Vista exterior de un gabinete LED de aleación de magnesio y aluminio.
En comparación con las carcasas LED de aluminio fundido a presión, las carcasas LED fabricadas con aleación de magnesio y aluminio tienen una menor densidad (1,8 g/cm³), lo que las hace más ligeras. Además, estas carcasas ofrecen una disipación de calor superior, lo que permite una rápida eliminación del calor durante el funcionamiento de la pantalla LED, haciéndolas muy adecuadas para entornos exteriores.
Sin embargo, las carcasas LED de aleación de magnesio y aluminio tienen una resistencia al calor significativamente menor que las de aluminio fundido a presión. Además, el magnesio es un metal altamente reactivo y sus costos de producción son más elevados, lo que limita su uso en proyectos reales.
Aluminio fundido a presión
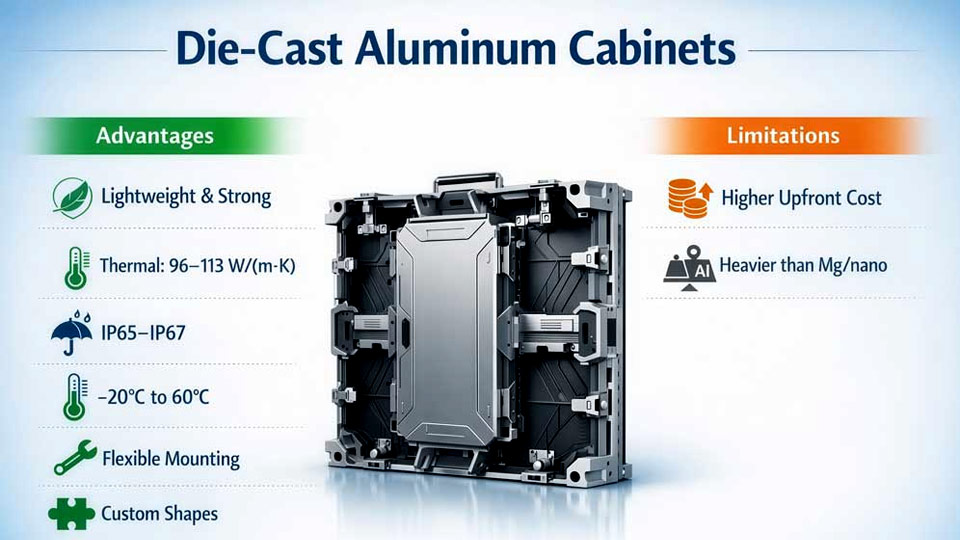
Si bien los gabinetes LED de aluminio fundido a presión, al igual que los gabinetes LED de perfil de aluminio, utilizan aluminio como materia prima para su fabricación, el proceso de fundición a presión da como resultado gabinetes más resistentes y ligeros. Esto proporciona una mayor resistencia a los impactos físicos y una mayor estabilidad una vez instalada la pantalla LED.
Los gabinetes LED de aluminio fundido a presión son actualmente los más populares del mercado y se utilizan ampliamente tanto para pantallas LED permanentes como de alquiler. Sin embargo, son más caros que los de aleación ferroeléctrica, por lo que conviene definir el presupuesto con antelación.
fibra de carbono
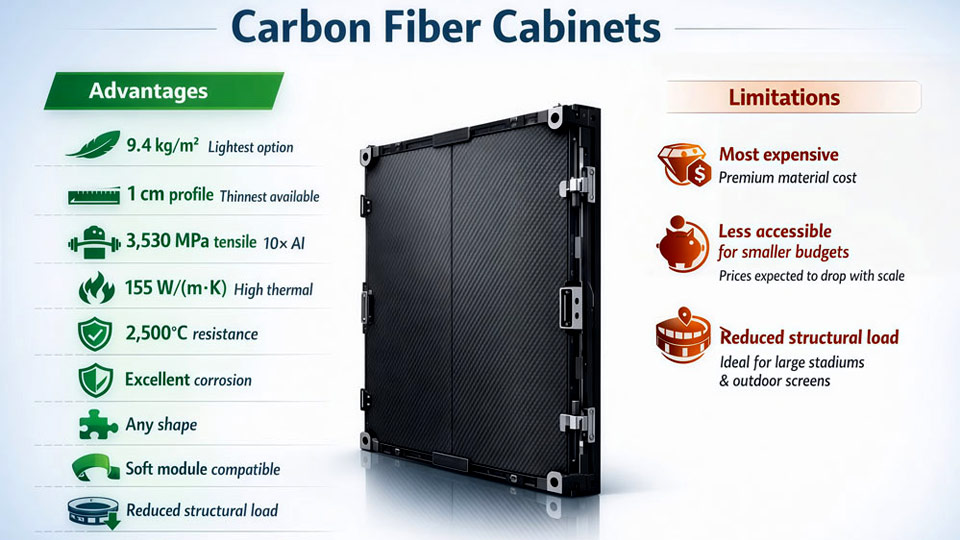
Actualmente, la fibra de carbono es el material de mayor calidad disponible en el mercado para carcasas de LED. Entre sus ventajas destacan la rápida conducción del calor, su alta resistencia térmica y su gran resistencia a la corrosión.
Además, los gabinetes LED de fibra de carbono suelen ser más ligeros que los gabinetes de metal, y la alta resistencia a la tracción del material permite darle fácilmente forma curva, al igual que la ferroaleación.
Sin embargo, estas excelentes características de rendimiento tienen un precio elevado. Los gabinetes LED de fibra de carbono son actualmente los más caros del mercado, por lo que se utilizan principalmente en aplicaciones de alta gama con presupuestos más elevados.
Tabla comparativa de gabinetes LED por material
Lea lo siguiente para comprender rápidamente, en tan solo 30 segundos, las ventajas, limitaciones y costes de los gabinetes LED fabricados con diferentes materiales, así como los proyectos para los que cada uno es adecuado. Esto le ayudará a elegir el material idóneo para su proyecto de iluminación LED.
| Gabinete LED tipo | Complejidad de fabricación | Ventajas del gabinete | Limitaciones | Costo | Pantallas LED adecuadas |
| Armarios LED de hierro | Bajo | Alta resistencia al calor, fácil de doblar y moldear. | El peso del armario es elevado y requiere estructuras de soporte de instalación de alta calidad. | Bajo | Pantallas LED para interiores, pantallas LED para exteriores, Pantallas LED flexibles |
| Gabinetes LED de nanopolímeros | Bajo | Ligero y con gran resistencia a los impactos y las vibraciones. | Es difícil mantener la estabilidad a largo plazo en entornos exteriores. | Bajo | Pantallas LED para interiores |
| Gabinetes LED de extrusión de aluminio | Moderado | Fuerte resistencia a la corrosión, ligero | Mayor dificultad de fabricación, menor precisión que los gabinetes de aluminio fundido a presión. | Moderado | Pantallas LED fijas, pantallas LED industriales |
| Gabinetes LED de aleación de magnesio y aluminio | Alto | Más ligeros que los gabinetes de aleación de aluminio, con excelente disipación de calor. | Baja resistencia al calor; el magnesio es altamente reactivo, lo que complica la producción. | Alto | Pantallas LED de alquiler para interiores |
| Gabinetes LED de aluminio fundido a presión | Estándar | Relativamente ligero, con gran resistencia a los impactos físicos y excelente disipación del calor; su alta precisión garantiza la planitud de la pantalla. | Mayor coste en comparación con otros gabinetes LED metálicos. | Moderado | Pantallas LED de interior, Pantallas LED para exteriores, pantallas LED fijas, pantallas LED de alquiler |
| Gabinetes LED de fibra de carbono | Alto | Extremadamente ligero, excelente resistencia al calor y a la corrosión, rápida disipación del calor. | Muy caro, apto únicamente para proyectos de alto presupuesto. | Muy alto | Pantallas LED de alquiler, pantallas LED para escenarios, Pantallas LED XR |
Como puede verse, si prioriza la estabilidad estructural y una fuerte resistencia a la corrosión en su pantalla LED, desea una pantalla plana y sin juntas, y cuenta con un presupuesto suficiente para el proyecto, entonces los gabinetes LED de aluminio fundido a presión y los gabinetes LED de fibra de carbono son sus mejores opciones.
Sin embargo, si su proyecto se inclina hacia opciones de bajo costo, recomendamos elegir gabinetes LED de hierro para instalaciones exteriores, mientras que para ambientes interiores, puede optar por gabinetes LED de hierro o gabinetes LED de nanopolímero.
¿Qué procesos de fabricación intervienen en la producción de gabinetes LED?
Los procesos de producción involucrados en la fabricación de gabinetes LED incluyen principalmente lo siguiente:
Proceso de doblado
El doblado de metales es un proceso que dobla y da forma a los materiales metálicos en bruto para lograr la forma deseada. Actualmente, las fábricas utilizan principalmente cuatro tipos de procesos de doblado de metales:
- Doblado de matriz: La pieza metálica se presiona directamente en las ranuras de una matriz. Mediante la acción de estampado del sistema de máquina herramienta, el metal y la matriz se comprimen completamente para formar la pieza. El estampado prolongado garantiza la estabilidad de la pieza metálica y elimina los problemas de deformación por recuperación elástica posteriores.
- Rebordeado: Los bordes del material metálico se doblan paralelamente a la dirección requerida. Al comprimir completamente el ángulo de doblado, se le da al material metálico una estructura de borde protectora.
- Doblado por voladizo: Este proceso también utiliza una matriz para facilitar el doblado del metal, pero este no entra en contacto total con la ranura de la matriz. En cambio, la presión se detiene una vez que el metal se ha doblado hasta cierto punto, lo que le permite formar el arco y el ángulo deseados.
- Doblado con brazo oscilante: Este método utiliza el brazo oscilante de doblado con estructura en forma de C de la máquina, que aplica presión al metal mediante un movimiento vertical o elíptico, logrando un doblado eficiente.
Procesos de soldadura
Actualmente, los procesos de soldadura utilizados en la fabricación de gabinetes LED se dividen principalmente en soldadura láser, soldadura con protección gaseosa, soldadura por puntos y soldadura por arco. La soldadura con protección gaseosa se subdivide en soldadura con protección gaseosa de CO₂ y soldadura TIG (con protección gaseosa de argón). Los principales procesos de soldadura incluyen:
- Soldadura con gas de protección de CO₂: Este método utiliza dióxido de carbono para aislar la carcasa metálica de los LED del aire durante la soldadura. Es sencillo y económico, lo que lo convierte en la opción preferida para la mayoría de los proyectos estándar.
- Soldadura TIG: Este método utiliza un gas inerte para proteger la soldadura de la atmósfera. La soldadura TIG se usa comúnmente para gabinetes LED, especialmente los fabricados con aleación de aluminio. Las soldaduras resultantes son excepcionalmente lisas y estéticamente atractivas, lo que la convierte en una opción ideal para proyectos de alta gama.
- Soldadura láser: La soldadura láser minimiza el riesgo de deformación en las carcasas metálicas de LED causada por el calor generado durante el proceso. En consecuencia, las soldaduras son de gran precisión y prácticamente no requieren ningún procesamiento posterior de la carcasa metálica, lo que la convierte en un método de soldadura altamente eficiente.
- Soldadura por puntos: Utilizada para soldar componentes pequeños o secciones delgadas de gabinetes metálicos para LED, la soldadura por puntos es extremadamente rápida y tiene un impacto mínimo en la apariencia del gabinete.
- Soldadura por arco: Para áreas con secciones metálicas más gruesas, la soldadura por arco es un método muy duradero y económico. Sin embargo, las áreas soldadas con este método requieren esmerilado para eliminar la escoria.
Procesos de tratamiento de superficies
Para garantizar que las carcasas metálicas de LED no se corroan ni se oxiden por la humedad o los gases corrosivos del aire durante su uso posterior, solemos aplicar tratamientos superficiales durante el proceso de producción para mejorar aún más la estabilidad y la vida útil de las carcasas metálicas.
Existen tres procesos principales de tratamiento de superficies para gabinetes LED:
- Recubrimiento en polvo: Mediante una descarga electrostática de corona de alto voltaje, los iones negativos se adhieren a la superficie del recubrimiento en polvo, lo que provoca que se adhiera automáticamente a la superficie metálica del gabinete LED. Posteriormente, el recubrimiento en polvo se funde a altas temperaturas y, tras enfriarse, forma una capa resistente sobre la superficie metálica.
- Anodizado: Este proceso electroquímico crea una película dura y resistente a la corrosión en la superficie de la carcasa metálica del LED, lo que evita que el metal reaccione químicamente con gases externos.
- Galvanizado: Mediante métodos de galvanizado por inmersión en caliente o electrogalvanizado, se aplica un recubrimiento de zinc a la superficie metálica para proteger la carcasa metálica de los LED contra la oxidación y la corrosión.
- Tras someterse a estos procesos de tratamiento superficial, la carcasa LED mantiene un estado más estable, lo que previene problemas como la corrosión y la oxidación, y prolonga significativamente la vida útil de la pantalla LED.
Proceso de mecanizado CNC
El mecanizado CNC es un proceso que logra cortes precisos a partir de planos y máquinas herramienta CNC de alta precisión. Mediante la configuración de planos y programas, las máquinas CNC pueden realizar cortes repetibles con una eficiencia extremadamente alta.
Además, el mecanizado CNC mantiene una precisión de ±0,1 mm. Esta alta precisión garantiza una excelente integridad del panel durante el posterior ensamblaje del gabinete LED, eliminando problemas como juntas visibles o bordes negros.
El mecanizado CNC también permite realizar cortes ahuecados en el interior de las carcasas metálicas para LED, basándose en planos. El objetivo de este corte es reducir el peso de la carcasa manteniendo su volumen, lo que mejora la estabilidad de la instalación de la pantalla LED.
Además, el metal sobrante se puede reutilizar, lo que reduce aún más los costes de producción de los gabinetes y permite adquirir gabinetes LED a un precio más competitivo.
Proceso de corte por láser
El corte por láser es un proceso de corte altamente eficiente que utiliza láseres de alta potencia para cortar carcasas LED. Dado que no hay contacto físico ni presión sobre las carcasas metálicas LED durante el proceso de corte, se evita la deformación causada por la compresión.
Por consiguiente, el corte por láser elimina la necesidad de realizar procesos secundarios o reparaciones en la carcasa LED. Ofrece una eficiencia de corte extremadamente alta y produce superficies de corte excepcionalmente limpias y estéticamente agradables, con una precisión de ±0,05 mm.
Proceso de fundición a presión de alta presión
El proceso de fundición a alta presión consiste en fundir una aleación de aluminio a altas temperaturas y, a continuación, inyectar la aleación fundida en un molde prediseñado a alta presión, garantizando que todas las estructuras finas dentro del molde se llenen completamente con la aleación fundida.
Una vez que la aleación de aluminio fundido se enfría y solidifica, se retira el molde para obtener los componentes básicos de la carcasa LED de aluminio fundido a presión. Estos se mecanizan mediante CNC, se rectifican y se cortan para dar forma a las piezas metálicas, obteniendo así la carcasa LED de aluminio fundido a presión deseada.
A diferencia de los perfiles de aluminio convencionales, el aluminio fundido a presión, producido mediante fundición a alta presión, ofrece mayor resistencia y una calidad superior para los gabinetes LED.
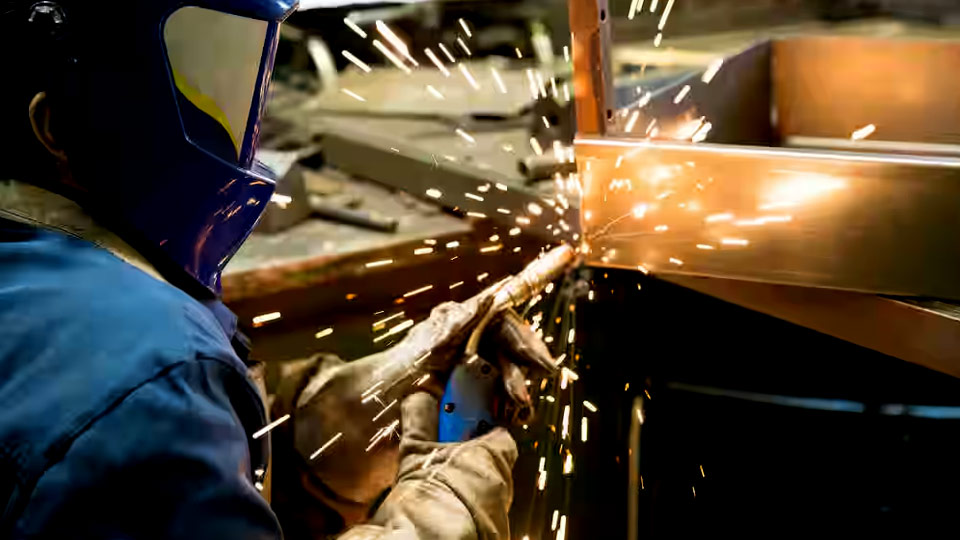
Guía paso a paso del proceso de fabricación de gabinetes LED
Hemos dividido el proceso de producción de gabinetes LED en los siguientes pasos. Al leer el texto a continuación, podrá comprender rápidamente el proceso de fabricación de gabinetes LED.
- Selección de materiales: En primer lugar, seleccione el material para la carcasa LED según su aplicación prevista. Por ejemplo, las ferroaleaciones tienen bajos costos de producción y un proceso de mecanizado sencillo; las aleaciones de aluminio son ligeras, lo que permite fabricar carcasas LED más ligeras y portátiles con una resistencia superior a la corrosión, lo que las hace idóneas para entornos exteriores.
- Limpieza de materiales: Una vez preparados los materiales, deben limpiarse previamente para garantizar que las superficies metálicas estén libres de aceite, polvo y otros contaminantes.
- Corte/Fundición a presión: Seleccione las cizallas, las máquinas CNC o los equipos láser necesarios para cortar los materiales metálicos según los planos.
- Doblado/Mecanizado CNC: Ajuste el ángulo de doblado en la plegadora CNC según sea necesario, doble los materiales metálicos de adentro hacia afuera y especifique la fuerza y la duración del punzonado para evitar el efecto de recuperación elástica después del doblado, garantizando así la precisión del doblado de los materiales metálicos.
- Soldadura/Ensamblaje: Fije los distintos marcos metálicos y componentes del gabinete LED mediante soldadura. Si se utiliza soldadura no láser, normalmente se requiere una alineación secundaria y el esmerilado de la escoria de soldadura.
- Pretratamiento de la superficie: Limpie la superficie del gabinete LED terminado para eliminar el aceite y la grasa acumulados durante el proceso. Aplique un proceso de fosfatado para mejorar la adherencia del metal al recubrimiento, seguido de un enjuague con agua para eliminar los residuos químicos. Finalmente, coloque el metal enjuagado en un ambiente a 80 °C – 100 °C durante 10 – 15 minutos para su secado.
- Tratamiento de recubrimiento: Según los requisitos, seleccione métodos como el recubrimiento en polvo, el anodizado o el galvanizado para tratar la superficie del gabinete metálico LED. Esto mejora la estética del gabinete y previene la oxidación causada por la humedad y los gases corrosivos en la superficie.
- Montaje del gabinete: Ensamble los componentes del gabinete LED terminados según los planos y fíjelos con tornillos.
- Prueba de planitud: Utilice instrumentos para inspeccionar la planitud de la superficie y los bordes de la carcasa metálica del LED; la desviación de planitud no debe exceder ± 0,5 mm.
- Prueba de impermeabilidad: Se comprueba la resistencia al agua del gabinete LED mediante pruebas de pulverización e inmersión; esta prueba se aplica únicamente a gabinetes LED para exteriores.
- Embalaje: Limpie los gabinetes metálicos LED terminados, envuélvalos con materiales protectores flexibles y complete el embalaje.
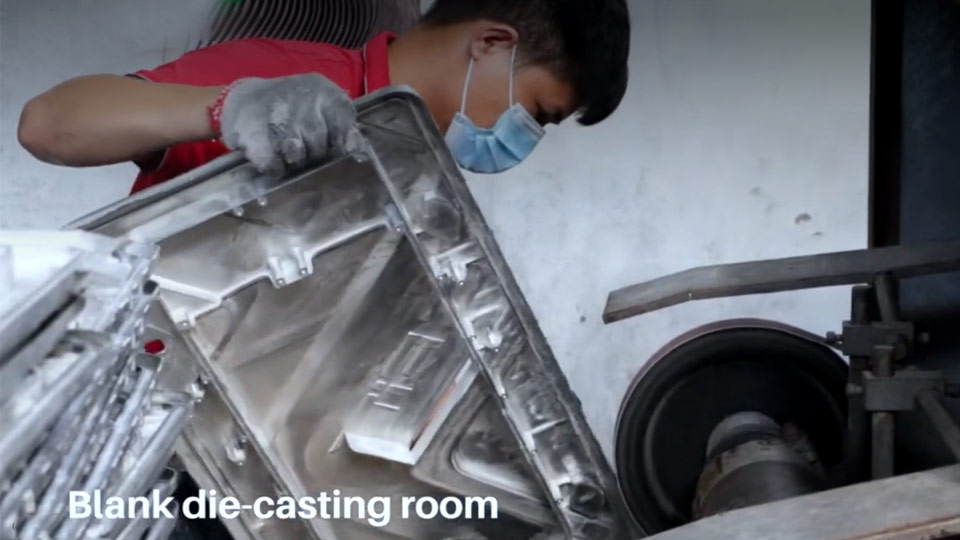
Proceso de inspección de calidad para gabinetes LED
Una vez fabricados los gabinetes LED, un riguroso proceso de inspección de calidad sirve como referencia para garantizar que los gabinetes mantengan una excelente resistencia estructural y cumplan con los requisitos de precisión de instalación estándar después de la instalación.
Por lo general, los fabricantes de pantallas LED realizan las siguientes inspecciones de calidad en los gabinetes LED terminados:
Inspección visual
- Herramientas necesarias: No se requieren herramientas; la inspección visual es suficiente.
- Proceso de inspección: Inspeccione visualmente el gabinete LED terminado para confirmar que los contornos sean lisos y estén libres de rayones, burbujas, variaciones de color, poros o falta de recubrimiento en aerosol.
- Criterios de aceptación: Asegúrese de que la textura y el color de la superficie del mueble sean uniformes y consistentes, con un revestimiento superficial intacto y sin signos de arañazos o daños.
Inspección de planitud
- Herramientas utilizadas: Nivel de burbuja, nivel electrónico o medidor de planitud láser.
- Proceso de inspección: Coloque el gabinete LED horizontalmente y utilice un nivel de burbuja para medir las diagonales y los bordes del gabinete, o utilice un medidor de planitud láser para realizar pruebas puntuales.
- Criterios de aceptación: El error de planitud general del gabinete LED debe estar dentro de ± 1 mm/m², y la tolerancia de planitud entre los módulos LED debe estar dentro de ± 0,5 mm.
Inspección de tolerancias dimensionales y tolerancias diagonales
- Herramientas utilizadas: Cinta métrica, calibrador Vernier, nivel de burbuja, medidor de altura.
- Proceso de inspección: Medir y calcular una serie de tolerancias dimensionales para el gabinete LED, incluyendo las dimensiones generales, el espaciado del marco, el espaciado del panel lateral y el espaciado de las columnas.
- Criterios de aceptación: La desviación dimensional del gabinete LED debe estar dentro de ± 0,5 mm, y la tolerancia diagonal debe estar dentro de ± 1 mm.
Inspección de precisión de la posición del orificio
- Herramientas utilizadas: Cinta métrica, calibrador Vernier, nivel de burbuja, medidor de altura.
- Proceso de inspección: Inspeccione las tolerancias de diámetro de los orificios perforados en el gabinete LED, así como las tolerancias de espaciado, como la altura de la posición de los orificios.
- Criterios de aceptación: Asegúrese de que las tolerancias entre las posiciones de los orificios y los diámetros de los orificios para todos los componentes estén dentro de ± 0,2 mm.
Prueba de carga
- Herramientas utilizadas: báscula digital, pesas, bastidor de soporte, comparador de cuadrante.
- Procedimiento de prueba: Aplique de 1,2 a 1,5 veces la carga nominal en las zonas de soporte, como las juntas, las vigas transversales superiores y los rieles guía del gabinete LED, y mantenga esta carga durante 24 horas. Tras la prueba, utilice un comparador de cuadrante para medir la deformación en los puntos de soporte del gabinete LED.
- Criterios de aceptación: El gabinete LED no debe presentar deformaciones permanentes, ni grietas en las juntas soldadas, y la puerta trasera debe abrirse y cerrarse con normalidad.
Prueba de resistencia al agua (gabinete LED para exteriores)
- Herramientas utilizadas: Dispositivo de pulverización de agua, dispositivo de inmersión.
- Procedimiento de prueba: Realice pruebas de pulverización de agua e inmersión en la carcasa LED para evaluar su resistencia al agua.
- Criterios de aceptación: No debe haber entrada de agua en el interior del gabinete LED después de la prueba; los componentes internos deben funcionar con normalidad al encenderse.
Prueba de resistencia al polvo (gabinete LED para exteriores)
- Herramientas utilizadas: Cámara de prueba de polvo, talco.
- Procedimiento de prueba: Coloque la carcasa LED dentro de una cámara de prueba a prueba de polvo y realice una prueba de soplado de polvo de 8 horas para evaluar la resistencia al polvo de la carcasa.
- Criterios de aprobación: Después de 8 horas, no debería haber entrado polvo en la parte posterior de la carcasa del gabinete LED.
Prueba de niebla salina
- Equipo utilizado: solución de cloruro de sodio 5%, medidor de pH, agua desionizada, cámara de ensayo de niebla salina.
- Procedimiento de prueba: Coloque la carcasa LED en la cámara de prueba de niebla salina, ajuste la temperatura a 35 °C y rocíe continuamente una niebla de solución de cloruro de sodio 5% dentro de la cámara durante 48 a 72 horas. Después de la prueba, retire la carcasa LED, límpiela e inspecciónela.
- Criterios de aceptación: El revestimiento de la superficie de la carcasa LED no debe presentar signos de ampollas, corrosión o defectos similares.
Prueba de adhesión del recubrimiento
- Herramientas utilizadas: cinta adhesiva, pincel, lupa y cortador de rejilla.
- Procedimiento de prueba: Utilice un cúter para marcar 100 cuadrados de 1 mm × 1 mm en la superficie de la carcasa LED. Aplique cinta adhesiva y, tras asegurarse de que esté bien fijada, retírela rápidamente. Utilice una lupa para comprobar si el revestimiento se está desprendiendo.
- Criterios de aceptación: El área de desprendimiento del recubrimiento debe ser menor o igual a 5% para aprobar.
Prueba de ensamblaje
- Herramientas necesarias: módulos LED, cables, tornillos, conectores, nivel de burbuja, cinta métrica y multímetro.
- Procedimiento de prueba: Ensamble los módulos LED en el gabinete LED, fíjelos con tornillos, conecte los cables y demás componentes, y luego encienda el sistema. Inspeccione los espacios entre los módulos LED, la planitud del panel y verifique el funcionamiento eléctrico normal.
- Criterios de aceptación: Todos los módulos ensamblados en el gabinete LED deben funcionar con normalidad; los tornillos deben apretarse firmemente sin dañarse; no debe haber espacios visibles entre los módulos LED, y cualquier espacio debe ser de 0,5 mm o menos.
Prueba de embalaje
- Herramientas utilizadas: Inspección visual, cinta métrica.
- Proceso de inspección: Compruebe si el embalaje exterior del gabinete LED es seguro, si el embalaje protector interno que absorbe los golpes cumple con las normas y si la información de la etiqueta del embalaje es precisa.
- Criterios de aceptación: El embalaje del gabinete LED debe ser seguro y proporcionar una protección sólida, y la información de la etiqueta debe ser precisa.
Preguntas frecuentes
¿Existen diferencias en los procesos de fabricación al producir gabinetes LED con diferentes materiales?
Existen ciertas diferencias en los procesos de fabricación dependiendo del material utilizado para las carcasas LED.
Si bien los procesos de producción de gabinetes LED fabricados con materias primas metálicas son relativamente similares, existen diferencias significativas cuando se utilizan materias primas no metálicas, como nanopolímeros o fibra de carbono.
¿Por qué es tan importante el mecanizado CNC en la fabricación de gabinetes para LED?
El mecanizado CNC permite un procesamiento altamente eficiente y repetible, y garantiza una precisión de corte de ± 0,1 mm para las carcasas LED. Este mecanizado de alta precisión asegura bordes lisos y uniones perfectas entre las carcasas, garantizando una uniformidad visual en la pantalla LED final.
¿La fabricación de gabinetes LED con formas especiales requiere procesos más complejos?
Sí, al fabricar gabinetes LED con formas más singulares, se requieren pasos adicionales en procesos como el doblado y el corte de metales, lo que hace que el proceso general sea relativamente más complejo.
¿Qué proceso de fabricación produce los gabinetes más confiables?
Actualmente, recomendamos elegir gabinetes LED de aluminio fundido a presión, fabricados mediante fundición a alta presión.
Esto se debe a que los gabinetes fabricados mediante fundición a presión ofrecen una mayor resistencia inherente y una mayor resistencia a los impactos físicos; además, el aluminio fundido a presión es más ligero, lo que contribuye a la estabilidad estructural de la pantalla LED.
¿Existen variaciones en la fabricación de gabinetes LED entre los producidos por diferentes fábricas?
No. Los fabricantes profesionales de gabinetes LED procesan y producen los gabinetes siguiendo estrictamente los planos CAD, con una precisión de fabricación de hasta ± 0,05 mm. Por lo tanto, no hay problemas con las desviaciones de fabricación.
Resumen
Al seleccionar gabinetes LED fabricados con diferentes procesos o materiales, los costos de adquisición variarán, al igual que la durabilidad de los gabinetes. Debe elegir el proceso de fabricación adecuado según el presupuesto de su proyecto, los requisitos de la aplicación y el entorno de instalación.
Si prefiere no gestionar usted mismo la adquisición de gabinetes LED y otros componentes, puede contactar directamente con nuestros especialistas de ventas a través del formulario de contacto en la página web de JYLED. Nuestros especialistas elaborarán un plan de adquisición personalizado según sus necesidades específicas.