

Различия в технологических процессах производства корпусов для светодиодных дисплеев могут в определенной степени существенно влиять на конечное качество изображения, структурную устойчивость и стоимость закупки экранов.
В этой статье представлен подробный обзор сырья, производственных процессов и стандартов контроля качества, используемых при изготовлении корпусов для светодиодных светильников, что поможет вам быстро понять производственный процесс и преимущества этих процессов.
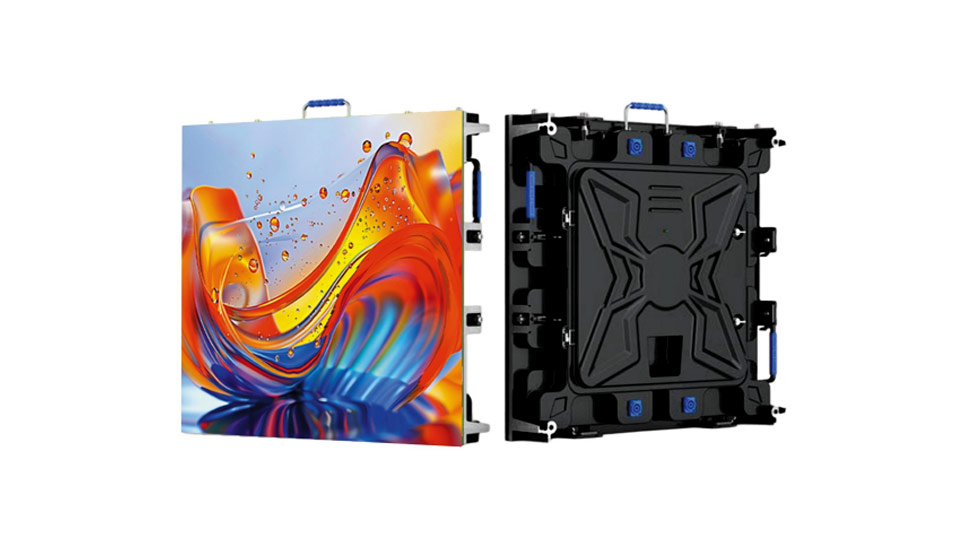
Каков процесс изготовления светодиодных корпусов?
Процесс производства светодиодных корпусов относится к технологиям, используемым для создания светодиодных витрин. Ключевые процессы включают резку, гибку, покраску распылением, литье под давлением и сварку.
Использование на заводе передовых производственных процессов и комплексных процедур контроля качества гарантирует создание продукции высокого качества. Светодиодные экранные шкафы с естественной, бесшовной интеграцией панелей и длительным сроком службы.
В результате получаются светодиодные дисплеи с более устойчивой конструкцией крепления и безупречным, плавным визуальным восприятием.
Какие сырьевые материалы необходимы для производства светодиодных корпусов?
В современных рыночных условиях светодиодные шкафы подразделяются на различные типы в зависимости от используемых при их производстве сырьевых материалов.
Выбор сырья для корпусов светодиодных светильников влияет на различные характеристики, такие как устойчивость корпуса к механическим воздействиям, коррозионная стойкость, вес, срок службы и себестоимость производства. Вы можете выбрать корпуса светодиодных светильников из подходящих материалов в зависимости от требований вашего проекта и бюджета.
Железный сплав
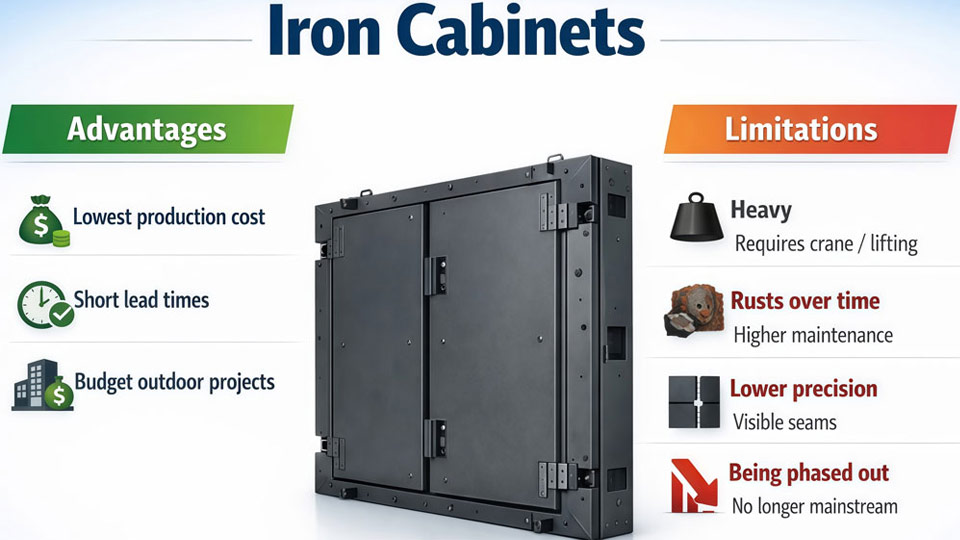
Ферросплавы относительно недороги в производстве, а благодаря высокой прочности на разрыв, производители могут легко растягивать и сгибать их, придавая корпусам различные формы. Производственный цикл для корпусов из ферросплавов очень короткий, что еще больше снижает себестоимость производства светодиодных корпусов.
Благодаря низкой стоимости и простоте производства, ферросплавы широко используются как в стандартных, так и в креативных проектах. Однако корпуса из ферросплавов относительно тяжелые, поэтому перед установкой светодиодного экрана необходимо тщательно рассчитать несущую способность конструкции, чтобы убедиться в ее соответствии требованиям.
Нанополимер
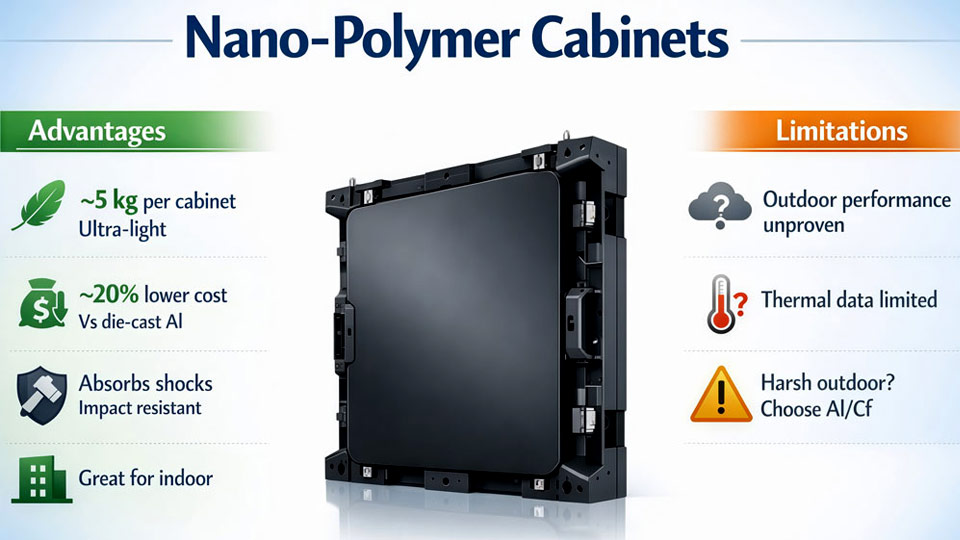
Использование нанополимеров в качестве сырья для изготовления корпусов светодиодных светильников позволяет снизить вес корпусов и производственные затраты.
Благодаря уникальным свойствам материала, светодиодные шкафы из нанополимеров обладают определенной ударопрочностью и сейсмостойкостью. Кроме того, с ними легче работать, они менее подвержены повреждениям, а конструкция остается очень стабильной после установки.
Однако долговременную стабильность светодиодных корпусов из нанополимеров в средах с агрессивными газами или в суровых условиях гарантировать сложно. Поэтому они больше подходят для внутренних светодиодных дисплеев, что делает их экономически выгодным вариантом.
Алюминиевые профили
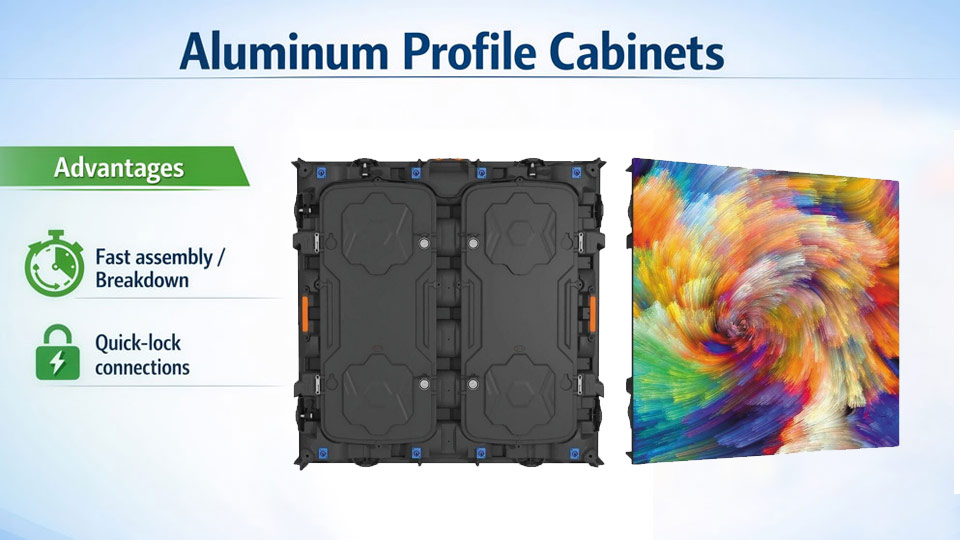
Использование алюминиевых профилей в качестве сырья для изготовления корпусов светодиодных светильников позволяет получать корпуса с более высокой коррозионной стойкостью, чем корпуса из ферросплавов, и при этом они относительно легче по весу.
Однако процесс производства алюминиевых профилей сложнее, чем процесс производства литого алюминия, что в некоторой степени увеличивает производственные затраты. Кроме того, точность изготовления светодиодных шкафов из алюминиевых профилей ниже, чем у шкафов из литого алюминия.
Поэтому в большинстве случаев мы рекомендуем приобретать более доступные по цене светодиодные корпуса из железа или более качественные корпуса из литого алюминия. Светодиодные корпуса из алюминиевого профиля используются в практических приложениях сравнительно реже.
Магниево-алюминиевый сплав
Изображение: Внешний вид корпуса светодиодного светильника из магниево-алюминиевого сплава.
По сравнению с корпусами светодиодных экранов из литого алюминия, корпуса из магниево-алюминиевого сплава имеют меньшую плотность (1,8 г/см³), что делает их легче. Кроме того, эти корпуса обеспечивают превосходное рассеивание тепла, позволяя быстро отводить тепло во время работы светодиодного экрана, что делает их очень подходящими для использования на открытом воздухе.
Однако корпуса светодиодных светильников из магниево-алюминиевого сплава обладают значительно меньшей термостойкостью, чем корпуса из литого алюминия. Кроме того, магний — высокореактивный металл, а производственные затраты выше, что ограничивает его использование в реальных проектах.
Литой алюминий
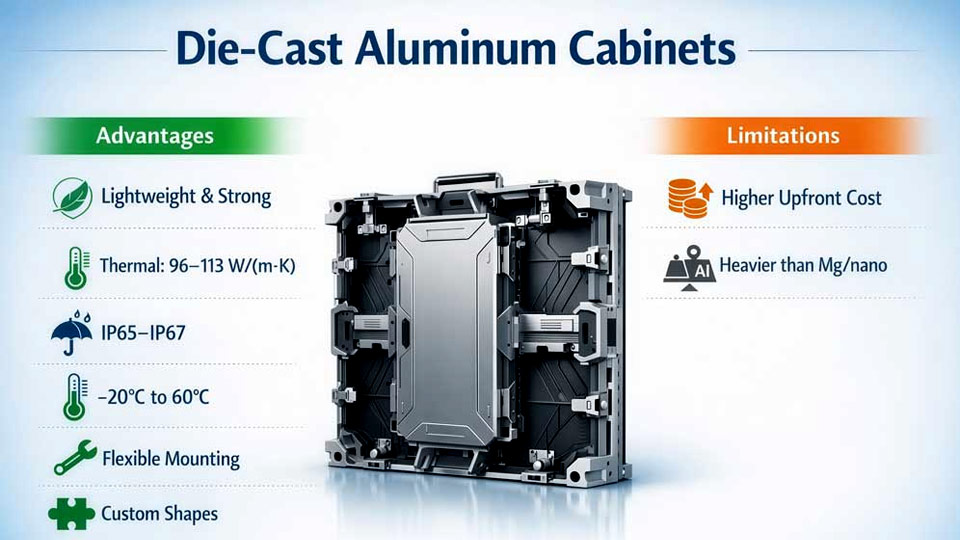
Хотя в литовых алюминиевых корпусах для светодиодных экранов, как и в корпусах из алюминиевого профиля, в качестве сырья используется алюминий, процесс литья под давлением позволяет получить более прочные и легкие корпуса. Это обеспечивает повышенную устойчивость к механическим воздействиям и большую стабильность после установки светодиодного экрана.
Корпуса для светодиодных экранов из литого алюминия в настоящее время являются самыми популярными на рынке и широко используются как для стационарных, так и для арендных светодиодных экранов. Однако корпуса из литого алюминия стоят дороже, чем корпуса из ферросплава, поэтому следует заранее определить свой бюджет.
Углеродное волокно
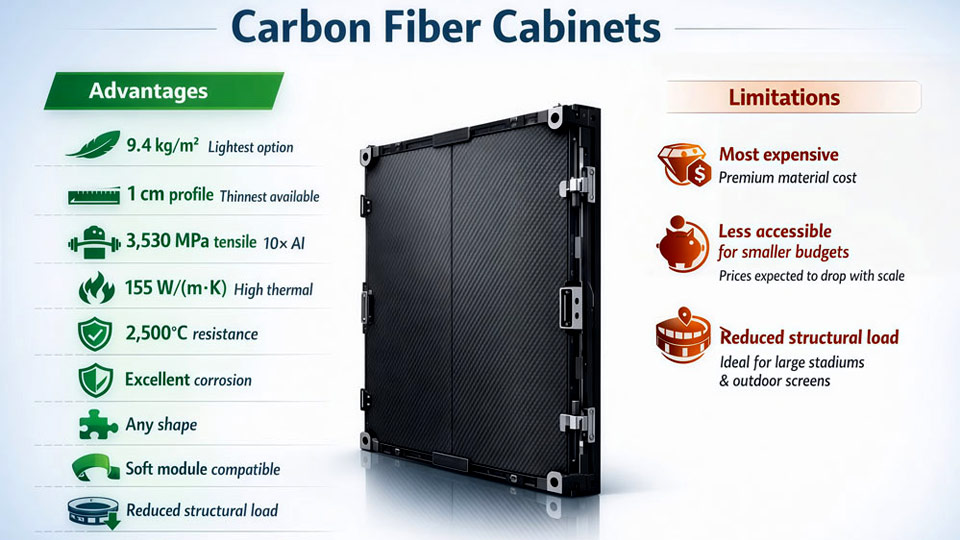
В настоящее время углеродное волокно является самым высококачественным материалом, доступным на рынке для корпусов светодиодных светильников. К его преимуществам относятся быстрая теплопроводность, высокая термостойкость и коррозионная стойкость.
Кроме того, корпуса светодиодных светильников из углеродного волокна, как правило, легче металлических, а высокая прочность материала на растяжение позволяет легко придавать ему изогнутую форму, подобно ферросплавам.
Однако эти превосходные характеристики сопровождаются высокой ценой. В настоящее время корпуса для светодиодов из углеродного волокна являются самыми дорогими на рынке, поэтому они в основном используются в высокотехнологичных приложениях с большими бюджетами.
Сравнительная таблица светодиодных шкафов по материалам
Прочитайте следующую информацию, чтобы за 30 секунд быстро понять преимущества, ограничения и стоимость светодиодных корпусов, изготовленных из различных материалов, а также проекты, для которых подходит каждый из них. Это поможет вам выбрать подходящий материал для светодиодного корпуса при реализации вашего проекта.
| Светодиодный корпус | Сложность производства | Преимущества шкафов | Ограничения | Расходы | Подходящие светодиодные экраны |
| Железные светодиодные шкафы | Низкий | Высокая термостойкость, легко гнется и принимает нужную форму. | Большой вес корпуса, высокие требования к опорным конструкциям при монтаже. | Низкий | Светодиодные дисплеи для помещений, светодиодные дисплеи для улицы, гибкие светодиодные дисплеи |
| Нанополимерные светодиодные шкафы | Низкий | Легкий вес и высокая ударопрочность и виброустойчивость. | Сложно поддерживать долговременную стабильность в условиях открытого воздуха. | Низкий | Светодиодные дисплеи для помещений |
| Светильники из алюминиевого профиля | Умеренный | Высокая коррозионная стойкость, малый вес | Более высокая сложность изготовления, более низкая точность по сравнению с корпусами из литого алюминия. | Умеренный | Стационарные светодиодные дисплеи, промышленные светодиодные дисплеи |
| Светильники из магниево-алюминиевого сплава | Высокий | Легче, чем корпуса из алюминиевого сплава, с превосходным теплоотводом. | Низкая термостойкость; магний обладает высокой реакционной способностью, что усложняет производство. | Высокий | Аренда светодиодных экранов для помещений |
| Корпуса светодиодных светильников из литого алюминия | Стандарт | Относительно легкий, обладает высокой устойчивостью к механическим воздействиям и отличным теплоотводом; высокая точность обеспечивает идеально ровную поверхность экрана. | Более высокая стоимость по сравнению с другими металлическими корпусами для светодиодов. | Умеренный | Внутренние светодиодные дисплеи, наружные светодиодные дисплеи, стационарные светодиодные дисплеи, светодиодные дисплеи в аренду |
| Корпуса светодиодных светильников из углеродного волокна | Высокий | Чрезвычайно малый вес, превосходная термостойкость и коррозионная стойкость, быстрое рассеивание тепла. | Очень дорого, подходит только для проектов с высоким бюджетом. | Очень высокий | Аренда светодиодных экранов, сценические светодиодные экраны., XR LED-дисплеи |
Как видно, если для вас в приоритете структурная стабильность и высокая коррозионная стойкость светодиодного экрана, вы хотите получить цельное, плоское изображение и располагаете достаточным бюджетом проекта, то литые алюминиевые и углеволоконные корпуса для светодиодных экранов — ваш лучший выбор.
Однако, если ваш проект предполагает использование недорогих вариантов, мы рекомендуем выбирать светодиодные шкафы из железа для наружных установок, а для помещений можно выбрать либо светодиодные шкафы из железа, либо светодиодные шкафы из нанополимера.
Какие производственные процессы задействованы при изготовлении светодиодных шкафов?
Производственные процессы, связанные с изготовлением светодиодных корпусов, в основном включают в себя следующее:
Процесс изгиба
Гибка металла — это процесс, при котором заготовка из металла изгибается и принимает нужную форму. В настоящее время на заводах используются четыре основных типа процессов гибки металла:
- Изгиб штампа: Металлическая деталь запрессовывается непосредственно в пазы штампа. Благодаря штамповочному действию станка металл и штамп полностью сжимаются, образуя нужную форму. Длительная штамповка обеспечивает стабильность металлической детали и исключает последующие проблемы, связанные с деформацией при изгибе.
- Фланцевание: Края металлического материала изгибаются параллельно требуемому направлению. За счет полного сжатия угла изгиба металлическому материалу придается защитная кромочная структура.
- Изгиб с выступающим концом: В этом процессе также используется матрица для облегчения изгиба металла, но металл не полностью соприкасается с канавкой матрицы. Вместо этого прессование прекращается, как только металл изгибается до определенной степени, позволяя ему сформировать желаемую дугу и угол.
- Гибка с помощью поворотного рычага: Этот метод использует поворотный рычаг С-образной рамы станка, который оказывает давление на металл посредством вертикального или эллиптического движения, обеспечивая эффективную гибку.
Процессы сварки
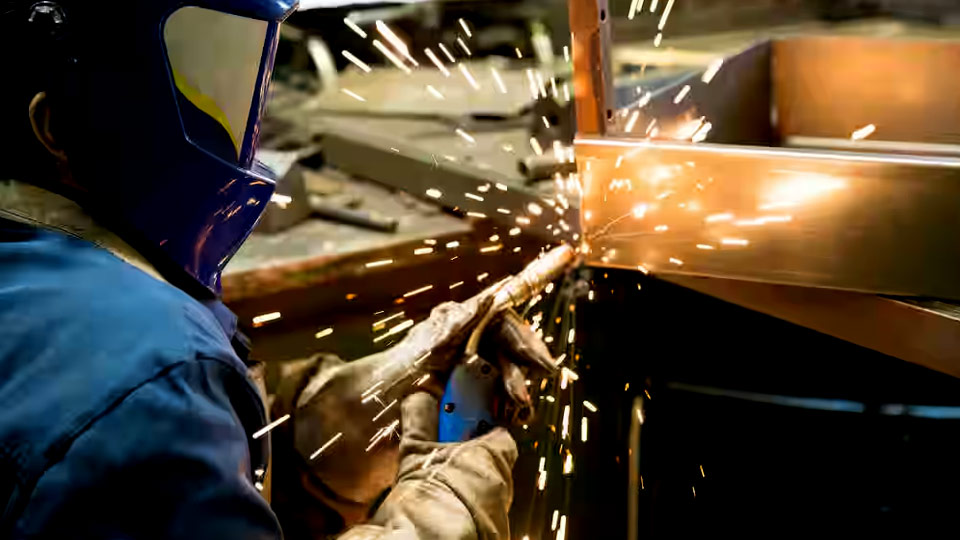
В настоящее время сварочные процессы, используемые при производстве корпусов для светодиодов, в основном делятся на лазерную сварку, сварку в защитной газовой среде, точечную сварку и дуговую сварку. Сварка в защитной газовой среде, в свою очередь, подразделяется на сварку в среде CO₂ и TIG-сварку (с защитой аргоном). Основные сварочные процессы включают:
- Сварка в защитной газовой среде CO₂: Этот метод использует углекислый газ для изоляции металлического корпуса светодиодного светильника от воздуха во время сварки. Он прост и экономичен, что делает его предпочтительным выбором для большинства стандартных проектов.
- TIG-сварка: Этот метод использует инертный газ для защиты сварного шва от атмосферы. TIG-сварка широко используется для изготовления корпусов светодиодных светильников, особенно тех, которые изготовлены из алюминиевого сплава. Получаемые сварные швы отличаются исключительной гладкостью и эстетичным внешним видом, что делает этот метод идеальным выбором для проектов высокого класса.
- Лазерная сварка: Лазерная сварка минимизирует риск деформации металлических корпусов светодиодов, вызванный высокой температурой, выделяемой во время сварки. В результате получаются высокоточные сварные швы, практически не требующие дополнительной обработки металлического корпуса, что делает этот метод сварки очень эффективным.
- Точечная сварка: используется для сварки небольших компонентов или тонкостенных металлических корпусов светодиодных светильников. Точечная сварка выполняется чрезвычайно быстро и оказывает минимальное влияние на внешний вид корпуса.
- Дуговая сварка: Для участков с более толстыми металлическими деталями дуговая сварка является очень надежным и экономически эффективным методом. Однако сваренные этим методом участки требуют шлифовки для удаления шлака.
Процессы обработки поверхности
Чтобы гарантировать, что металлические корпуса светодиодных светильников не будут подвергаться коррозии или окислению под воздействием влаги или коррозионных газов из воздуха во время последующей эксплуатации, мы обычно применяем обработку поверхности в процессе производства, что дополнительно повышает стабильность и срок службы металлических корпусов.
Существует три основных процесса обработки поверхности корпусов светодиодных светильников:
- Порошковое покрытие: Благодаря высоковольтному электростатическому коронному разряду отрицательные ионы прикрепляются к поверхности порошкового покрытия, обеспечивая его автоматическое сцепление с металлической поверхностью корпуса светодиода. Затем порошковое покрытие расплавляется при высоких температурах, и после охлаждения образует прочный слой на металлической поверхности.
- Анодирование: Этот электрохимический процесс создает твердую, коррозионностойкую пленку на поверхности металлического корпуса светодиода, предотвращая химическую реакцию металла с внешними газами.
- Цинкование: С помощью методов горячего цинкования или электроцинкования на металлическую поверхность наносится цинковое покрытие для защиты металлического корпуса светодиодного светильника от окисления и коррозии.
- После проведения этих процессов обработки поверхности корпус светодиодного экрана сохраняет более стабильное состояние, предотвращая такие проблемы, как коррозия и ржавчина, и значительно продлевая срок службы светодиодного экрана.
Процесс обработки на станках с ЧПУ
Обработка на станках с ЧПУ — это процесс, обеспечивающий точную резку на основе чертежей и высокоточных станков с ЧПУ. Благодаря разработке чертежей и программ, станки с ЧПУ могут выполнять повторяющиеся разрезы с чрезвычайно высокой эффективностью.
Кроме того, обработка на станках с ЧПУ обеспечивает точность в пределах ±0,1 мм. Такая высокая точность гарантирует превосходную целостность панели при последующей сборке светодиодного корпуса, исключая такие проблемы, как видимые швы или черные полосы.
Обработка на станках с ЧПУ также позволяет выполнять вырезание полостей внутри металлических корпусов светодиодных экранов по чертежам. Цель вырезания полостей — уменьшить вес корпуса, сохранив при этом его объем, тем самым повышая устойчивость установки светодиодного экрана.
Кроме того, обрезки металла можно использовать повторно, что еще больше снижает производственные затраты на изготовление шкафов и позволяет приобретать светодиодные шкафы по более конкурентоспособной цене.
Процесс лазерной резки
Лазерная резка — это высокоэффективный процесс резки, использующий мощные лазеры для изготовления корпусов светодиодных светильников. Поскольку во время резки металлический корпус светодиодного светильника не подвергается физическому контакту или давлению, исключается деформация, вызванная сжатием.
Таким образом, лазерная резка исключает необходимость вторичной обработки или ремонта корпуса светодиода. Она обеспечивает чрезвычайно высокую эффективность резки и позволяет получать исключительно чистые, эстетически привлекательные поверхности среза с точностью до ±0,05 мм.
Процесс литья под высоким давлением
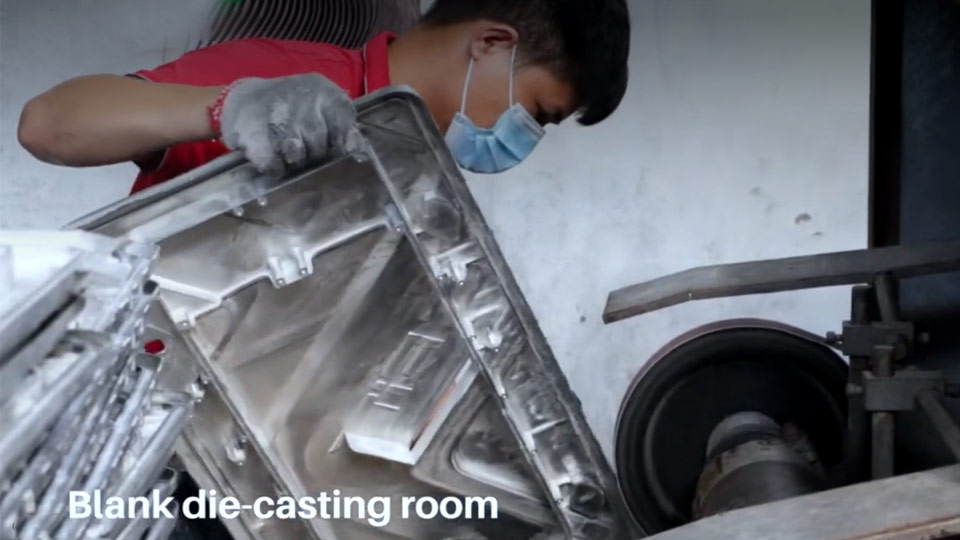
Процесс литья под высоким давлением включает в себя плавление алюминиевого сплава при высоких температурах и последующее впрыскивание расплавленного алюминиевого сплава в заранее разработанную форму под высоким давлением, что обеспечивает полное заполнение расплавленным сплавом всех мелких структур внутри формы.
После охлаждения и затвердевания расплавленного алюминиевого сплава форма удаляется, чтобы получить основные компоненты литого алюминиевого корпуса светодиода. Затем они подвергаются обработке на станках с ЧПУ, шлифованию и резке для придания формы металлическим заготовкам, в конечном итоге получая желаемый литой алюминиевый корпус светодиода.
В отличие от обычных алюминиевых профилей, литой алюминий, изготовленный методом литья под высоким давлением, обеспечивает более высокую прочность и превосходное качество для корпусов светодиодных светильников.
Пошаговое руководство по процессу изготовления светодиодных корпусов.
Мы разделили процесс производства светодиодных корпусов на следующие этапы. Прочитав текст ниже, вы быстро поймете процесс изготовления светодиодных корпусов.
- Выбор материала: Прежде всего, выберите материал для корпуса светодиодного светильника в зависимости от его предполагаемого применения. Например, ферросплавы имеют низкую себестоимость производства и простой процесс обработки; алюминиевые сплавы легкие, что позволяет создавать более легкие и портативные корпуса светодиодных светильников с превосходной коррозионной стойкостью, что делает их хорошо подходящими для использования на открытом воздухе.
- Очистка материалов: После подготовки материалов их необходимо предварительно очистить, чтобы убедиться в отсутствии масла, пыли и других загрязнений на металлических поверхностях.
- Резка/литье под давлением: Для резки металлических материалов в соответствии с чертежами выберите необходимые гибочные станки, станки с ЧПУ или лазерное оборудование.
- Гибка/обработка на станках с ЧПУ: Установите требуемый угол гибки на листогибочном прессе с ЧПУ, сгибайте металлические детали в порядке от внутренней стороны к внешней, укажите усилие пробивки и продолжительность, чтобы предотвратить обратное изгибание после гибки, обеспечивая точность гибки металлических деталей.
- Сварка/Сборка: Закрепите различные металлические рамы и компоненты корпуса светодиодного светильника с помощью сварки. При использовании нелазерной сварки обычно требуется дополнительная центровка и шлифовка сварочного шлака.
- Предварительная обработка поверхности: Очистите поверхность готового светодиодного корпуса от масла и жира, накопившихся в процессе обработки. Проведите фосфатирование для улучшения адгезии металлической поверхности к покрытию, после чего промойте водой для удаления остатков химических веществ. Наконец, поместите промытый металл в среду с температурой 80–100 °C на 10–15 минут для сушки.
- Обработка поверхности: В зависимости от требований, для обработки металлического корпуса светодиодного светильника можно выбрать такие методы, как порошковая покраска, анодирование или гальванизация. Это улучшит внешний вид корпуса и предотвратит окисление, вызванное влагой и коррозионными газами на поверхности.
- Сборка корпуса: Соберите компоненты готового светодиодного корпуса в соответствии с чертежами и закрепите их винтами.
- Проверка плоскостности: С помощью измерительных приборов проверьте плоскостность поверхности и кромок металлического корпуса светодиодного светильника; отклонение от плоскостности не должно превышать ± 0,5 мм.
- Испытание на водонепроницаемость: Проверьте водостойкость светодиодного шкафа с помощью испытаний распылением и погружением; это испытание применимо только к светодиодным шкафам для наружного применения.
- Упаковка: Очистите готовые металлические корпуса светодиодных светильников, оберните их гибкими защитными материалами и завершите упаковку.
Процесс контроля качества светодиодных шкафов
После изготовления светодиодных корпусов проводится строгий контроль качества, который служит эталоном для обеспечения сохранения корпусами превосходной прочности и соответствия стандартным требованиям к точности монтажа после установки.
Как правило, производители светодиодных дисплеев проводят следующие проверки качества готовых корпусов светодиодных экранов:
Визуальный осмотр
- Необходимые инструменты: Инструменты не требуются; достаточно визуального осмотра.
- Процесс контроля качества: Визуально осмотрите готовый корпус светодиодного светильника, чтобы убедиться в гладкости контуров и отсутствии царапин, пузырьков, цветовых вариаций, микроотверстий или пропущенных участков распыления.
- Критерии приемки: Необходимо обеспечить однородность и равномерность текстуры и цвета поверхности шкафа, целостность покрытия и отсутствие царапин или повреждений.
Проверка плоскостности
- Используемые инструменты: строительный уровень, электронный уровень или лазерный измеритель плоскостности.
- Процесс проверки: расположите светодиодный шкаф горизонтально и с помощью строительного уровня измерьте диагонали и линии кромок шкафа или используйте лазерный плоскостной тестер для точечной проверки.
- Критерии приемки: Общая погрешность плоскостности корпуса светодиодного светильника должна находиться в пределах ± 1 мм/м², а допуск на плоскостность между светодиодными модулями должен находиться в пределах ± 0,5 мм.
Контроль допусков размеров и диагональных допусков
- Используемые инструменты: рулетка, штангенциркуль, строительный уровень, высотомер.
- Процесс контроля качества: Измерение и расчет ряда допусков по размерам корпуса светодиодного светильника, включая габаритные размеры, расстояние между рамами, расстояние между боковыми панелями и расстояние между стойками.
- Критерии приемки: Отклонение размеров корпуса светодиодного светильника должно находиться в пределах ± 0,5 мм, а допуск по диагонали — в пределах ± 1 мм.
Проверка точности положения отверстия
- Используемые инструменты: рулетка, штангенциркуль, строительный уровень, высотомер.
- Процесс контроля: Проверка допусков по диаметру просверленных отверстий в корпусе светодиода, а также допусков по расстоянию между ними, например, по высоте расположения отверстий.
- Критерии приемки: Необходимо обеспечить, чтобы допуски между положением отверстий и диаметром отверстий для всех компонентов находились в пределах ± 0,2 мм.
Испытание на несущую способность
- Используемые инструменты: цифровые весы, гири, опорная рама, индикатор часового типа.
- Процедура испытания: Приложите нагрузку, в 1,2–1,5 раза превышающую номинальную, к несущим элементам, таким как стыки светодиодного корпуса, верхние поперечные балки и направляющие, и поддерживайте эту нагрузку в течение 24 часов. После испытания с помощью индикатора часового типа измерьте деформацию в несущих элементах светодиодного корпуса.
- Критерии приемки: Корпус светодиодного светильника не должен иметь необратимых деформаций, трещин в сварных швах, а задняя дверца должна нормально открываться и закрываться.
Испытание на водостойкость (светодиодный шкаф для наружного применения)
- Используемые инструменты: устройство для распыления воды, погружное устройство.
- Процедура тестирования: Проведите испытания на водостойкость корпуса светодиодного светильника, в том числе на воздействие водяного тумана и погружение в воду.
- Критерии приемки: Отсутствие попадания воды внутрь корпуса светодиодного светильника после испытания; нормальная работа внутренних компонентов при включении питания.
Испытание на пылезащиту (светодиодный шкаф для наружного освещения)
- Используемые инструменты: камера для проверки пылеудаления, тальк.
- Процедура тестирования: Поместите корпус светодиодного светильника в пыленепроницаемую испытательную камеру и проведите 8-часовое испытание на продувку пылью, чтобы оценить пылестойкость корпуса.
- Критерии соответствия: Через 8 часов в заднюю часть корпуса светодиодного шкафа не должно попасть пыли.
Испытание солевым туманом
- Используемое оборудование: раствор хлорида натрия 5%, pH-метр, деионизированная вода, камера для испытаний в солевом тумане.
- Процедура испытания: Поместите светодиодный шкаф в камеру для испытаний в солевом тумане, установите температуру 35 °C и непрерывно распыляйте внутри камеры туман из раствора хлорида натрия 5% в течение 48–72 часов. После испытания извлеките светодиодный шкаф, очистите его и осмотрите.
- Критерии приемки: Покрытие на поверхности корпуса светодиодного светильника не должно иметь признаков вздутия, коррозии или подобных дефектов.
Испытание на адгезию покрытия
- Используемые инструменты: клейкая лента, кисточка, увеличительное стекло и канцелярский нож.
- Процедура тестирования: С помощью канцелярского ножа сделайте 100 надрезов размером 1 мм × 1 мм на поверхности корпуса светодиода. Наклейте клейкую ленту и, убедившись в её надёжном креплении, быстро снимите её. Используйте увеличительное стекло для проверки наличия отслоения покрытия.
- Критерии приемки: Площадь отслоения покрытия должна быть меньше или равна 5% для прохождения проверки.
Тестирование сборки
- Необходимые инструменты: светодиодные модули, кабели, винты, разъемы, строительный уровень, рулетка и мультиметр.
- Процедура тестирования: Установите светодиодные модули на корпус светодиодной панели, закрепите их винтами, подключите кабели и другие компоненты, затем включите систему. Проверьте зазоры между светодиодными модулями, плоскостность панели и убедитесь в нормальной работе электрических компонентов.
- Критерии приемки: Все модули, установленные на светодиодном корпусе, должны нормально функционировать; винты должны быть надежно затянуты без повреждения резьбы; между светодиодными модулями не должно быть видимых зазоров, а любые зазоры должны составлять не более 0,5 мм.
Тест упаковки
- Используемые инструменты: визуальный осмотр, рулетка.
- Процесс проверки: Проверьте, надежно ли упакован внешний корпус светодиодного светильника, соответствует ли внутренняя амортизирующая защитная упаковка стандартам и соответствует ли информация на этикетке упаковки действительности.
- Критерии приемки: Упаковка светодиодного шкафа должна быть надежной и обеспечивать прочную защиту, а информация на этикетке должна быть точной.
Часто задаваемые вопросы
Существуют ли различия в производственных процессах при изготовлении светодиодных шкафов из разных материалов?
В зависимости от материала, используемого для изготовления корпусов светодиодных светильников, существуют определенные различия в производственных процессах.
Хотя процессы производства светодиодных корпусов из металлического сырья относительно схожи, существуют существенные различия при использовании неметаллических материалов, таких как нанополимеры или углеродное волокно.
Почему обработка на станках с ЧПУ так важна в производстве корпусов для светодиодных светильников?
Обработка на станках с ЧПУ обеспечивает высокоэффективную и повторяемую обработку, гарантируя точность резки ± 0,1 мм для корпусов светодиодных дисплеев. Эта высокоточная обработка обеспечивает гладкие кромки корпусов и бесшовные соединения между ними, гарантируя визуальную однородность конечного светодиодного дисплея.
Требует ли производство светодиодных корпусов нестандартной формы более сложных технологических процессов?
Да, при изготовлении светодиодных корпусов нестандартной формы требуются дополнительные этапы, такие как гибка и резка металла, что делает весь процесс относительно более сложным.
Какой производственный процесс обеспечивает выпуск наиболее надежных корпусов?
В настоящее время мы рекомендуем выбирать литые алюминиевые корпуса для светодиодных светильников, изготовленные методом литья под высоким давлением.
Это объясняется тем, что корпуса, изготовленные методом литья под давлением, обладают большей прочностью и устойчивостью к механическим воздействиям; кроме того, литой алюминий легче, что способствует структурной стабильности светодиодного дисплея.
Имеются ли производственные отклонения между светодиодными шкафами, выпускаемыми разными заводами?
Нет. Профессиональные производители корпусов для светодиодных светильников обрабатывают и изготавливают корпуса строго в соответствии с чертежами САПР, обеспечивая точность изготовления до ± 0,05 мм. Поэтому проблем с производственными отклонениями не возникает.
Краткое содержание
При выборе светодиодных шкафов, изготовленных с использованием различных производственных процессов или материалов, стоимость закупки будет варьироваться, как и долговечность шкафов. Выбор подходящего производственного процесса должен основываться на бюджете проекта, требованиях к применению и условиях установки.
Если вы предпочитаете не заниматься самостоятельной закупкой светодиодных шкафов и других компонентов, вы можете напрямую связаться с нашими специалистами по продажам через форму запроса на сайте JYLED. Наши специалисты разработают индивидуальный план закупок, учитывающий ваши конкретные потребности.