

Les différences dans les procédés de fabrication des armoires d'affichage LED peuvent, dans une certaine mesure, avoir un impact significatif sur la qualité d'affichage finale, la stabilité structurelle et les coûts d'acquisition des écrans.
Cet article présente un aperçu détaillé des matières premières, des procédés de fabrication et des normes de contrôle qualité utilisés dans la fabrication des armoires LED, vous permettant ainsi de comprendre rapidement le flux de production et les avantages de ces procédés.
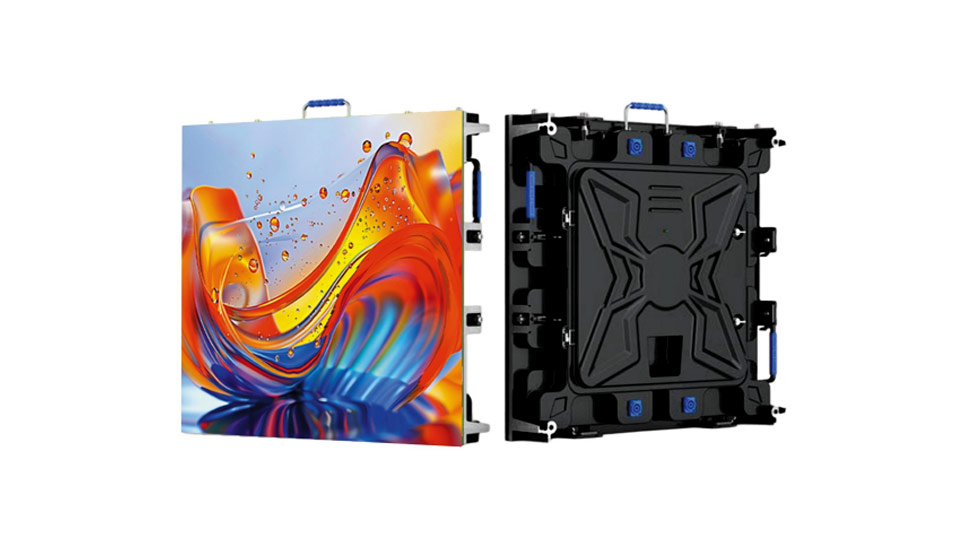
Quel est le processus de fabrication des armoires LED ?
Le processus de fabrication des armoires LED désigne les techniques de production utilisées pour créer des armoires d'affichage LED. Les principales étapes comprennent la découpe, le pliage, la peinture au pistolet, le moulage sous pression et le soudage.
L'utilisation par une usine de procédés de production supérieurs et de procédures de contrôle de la qualité complètes garantit la création de produits de haute qualité. Armoires à écran LED avec une intégration naturelle et harmonieuse des panneaux et une longue durée de vie.
Il en résulte des écrans LED dotés d'une structure d'installation plus stable et offrant une expérience visuelle irréprochable et sans interruption.
Quelles sont les matières premières nécessaires à la fabrication des armoires LED ?
Sur le marché actuel, les armoires LED sont classées en différentes catégories en fonction des matières premières utilisées dans leur fabrication.
Le choix des matières premières pour les armoires LED influe sur divers aspects tels que la résistance aux chocs, la résistance à la corrosion, le poids, la durée de vie et les coûts de production. Vous pouvez sélectionner des armoires LED fabriquées à partir de matériaux adaptés aux exigences de votre projet et à votre budget.
Alliage de fer
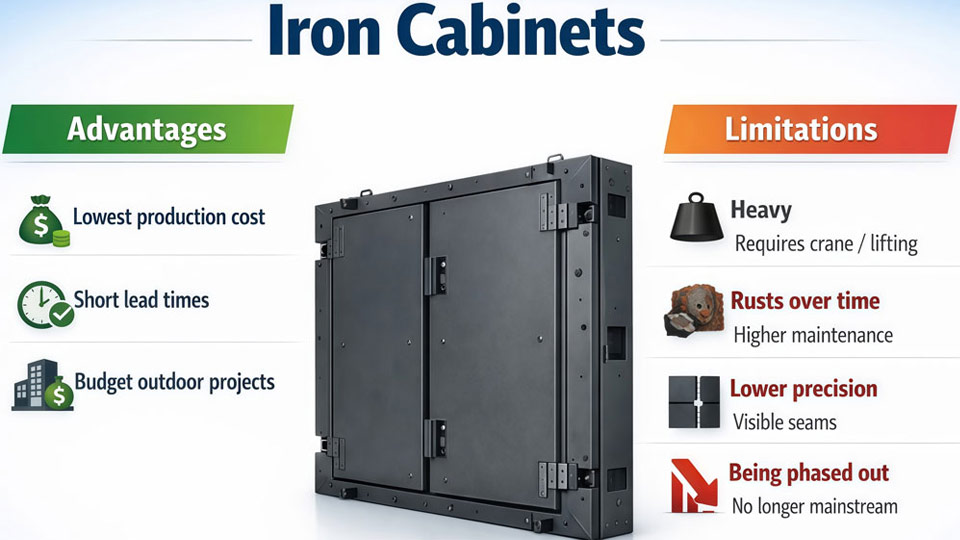
Les ferroalliages sont relativement peu coûteux à l'achat et, grâce à la haute résistance à la traction du fer, les fabricants peuvent facilement les étirer et les cintrer pour obtenir diverses formes d'armoires. Le cycle de production des armoires en ferroalliage est très court, ce qui réduit encore le coût de fabrication des armoires LED.
Grâce à son faible coût et à son procédé de fabrication simple, le ferroalliage est largement utilisé dans les projets standards et créatifs. Cependant, les armoires en ferroalliage sont relativement lourdes ; il est donc impératif de calculer avec précision la capacité de charge structurelle avant d’installer l’écran LED afin de s’assurer qu’elle répond aux exigences.
Nanopolymère
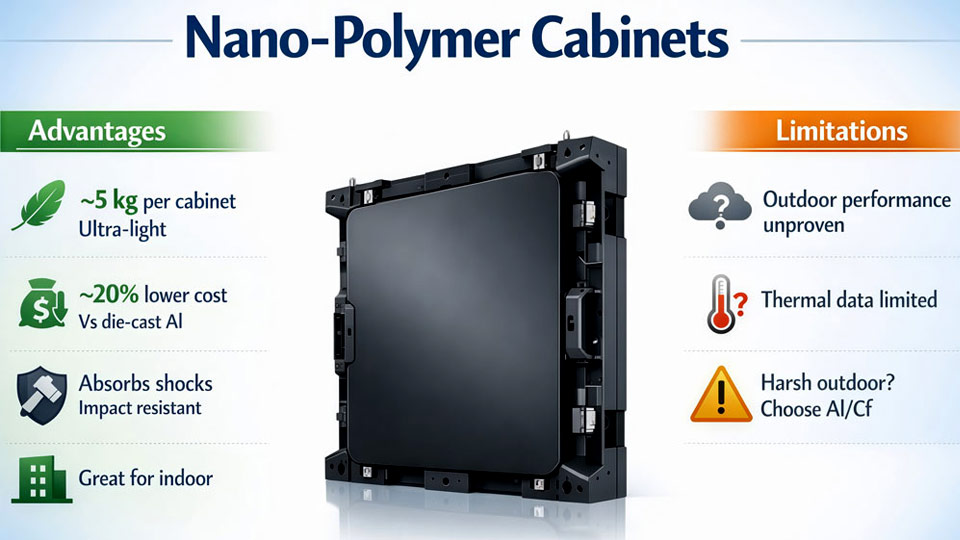
L'utilisation de nanopolymères comme matière première pour la fabrication des boîtiers LED permet de réduire le poids et les coûts de production.
Grâce aux propriétés uniques du matériau, les armoires LED en nanopolymère offrent une certaine résistance aux chocs et aux séismes. Elles sont également plus faciles à manipuler et moins sujettes aux dommages, et leur structure reste très stable après installation.
Cependant, la stabilité à long terme des boîtiers LED en nanopolymères dans des environnements contenant des gaz corrosifs ou des conditions extrêmes est difficile à garantir. De ce fait, ils sont plus adaptés aux écrans LED d'intérieur, ce qui en fait un choix très économique.
Profilés en aluminium
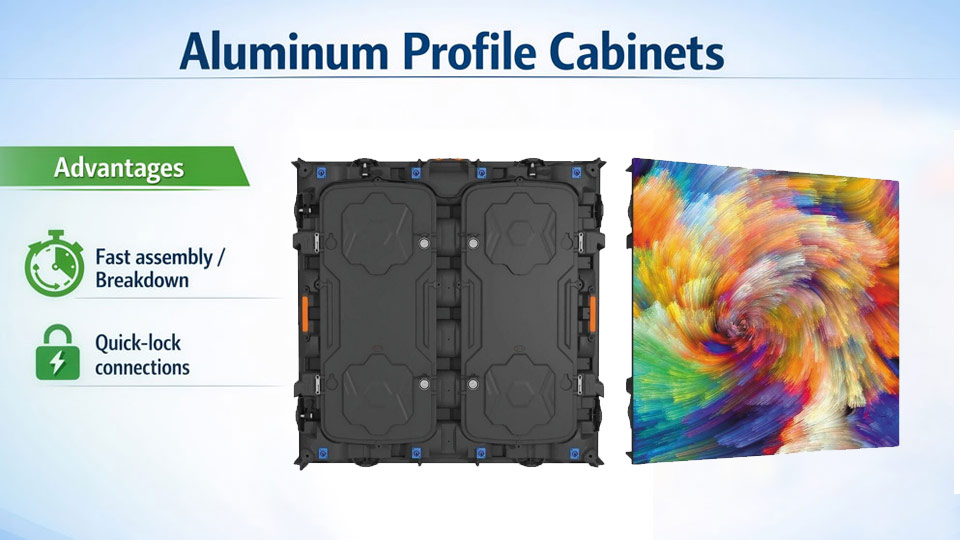
L'utilisation de profilés en aluminium comme matière première pour la fabrication d'armoires LED permet d'obtenir des armoires présentant une meilleure résistance à la corrosion que celles fabriquées à partir de ferroalliages, et elles sont relativement plus légères.
Cependant, le processus de fabrication des profilés en aluminium est plus complexe que celui de l'aluminium moulé sous pression, ce qui augmente quelque peu les coûts de production. De plus, la précision des armoires LED en profilés d'aluminium est inférieure à celle des armoires en aluminium moulé sous pression.
Par conséquent, dans la plupart des cas, nous recommandons l'achat d'armoires LED en fer, plus abordables, ou d'armoires LED en aluminium moulé sous pression de meilleure qualité. Les armoires LED à profilés en aluminium sont relativement moins fréquemment utilisées dans les applications pratiques.
Alliage magnésium-aluminium
Image : Vue extérieure d'un boîtier LED en alliage magnésium-aluminium
Comparées aux armoires LED en aluminium moulé sous pression, les armoires LED en alliage magnésium-aluminium présentent une densité plus faible (1,8 g/cm³), ce qui les rend plus légères. De plus, ces armoires offrent une dissipation thermique supérieure, permettant une évacuation rapide de la chaleur pendant le fonctionnement de l'écran LED, ce qui les rend particulièrement adaptées aux environnements extérieurs.
Cependant, les boîtiers LED en alliage magnésium-aluminium présentent une résistance thermique nettement inférieure à celle des boîtiers en aluminium moulé sous pression. De plus, le magnésium est un métal très réactif et son coût de production est plus élevé, ce qui limite son utilisation dans les projets concrets.
Aluminium moulé sous pression
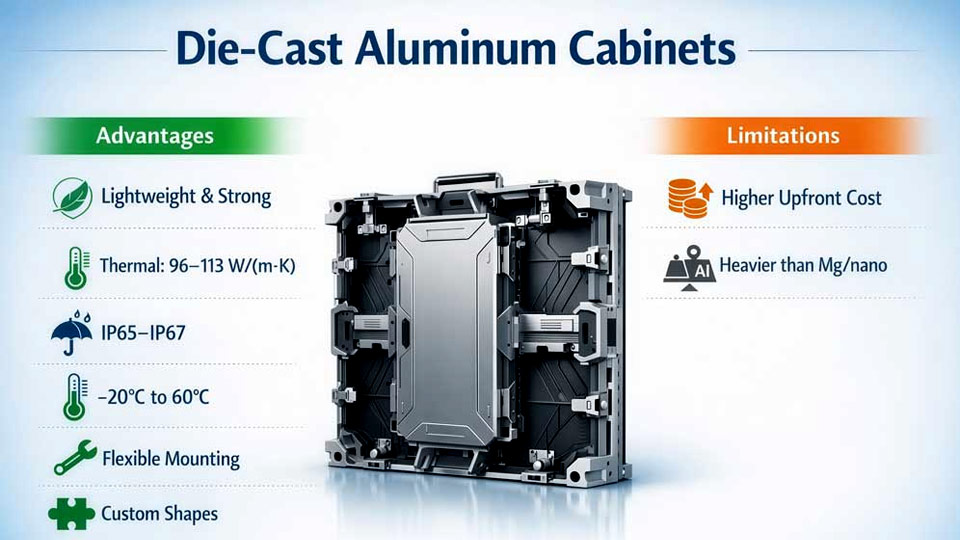
Bien que les armoires LED en aluminium moulé sous pression, à l'instar des armoires LED à profilés en aluminium, utilisent l'aluminium comme matière première, le procédé de moulage sous pression permet d'obtenir des armoires plus robustes et plus légères. Il en résulte une meilleure résistance aux chocs et une stabilité accrue après l'installation de l'écran LED.
Les armoires LED en aluminium moulé sous pression sont actuellement les plus répandues sur le marché et sont largement utilisées pour les écrans LED fixes et de location. Cependant, elles sont plus chères que les armoires LED en ferroalliage ; il est donc conseillé de définir votre budget au préalable.
Fibre de carbone
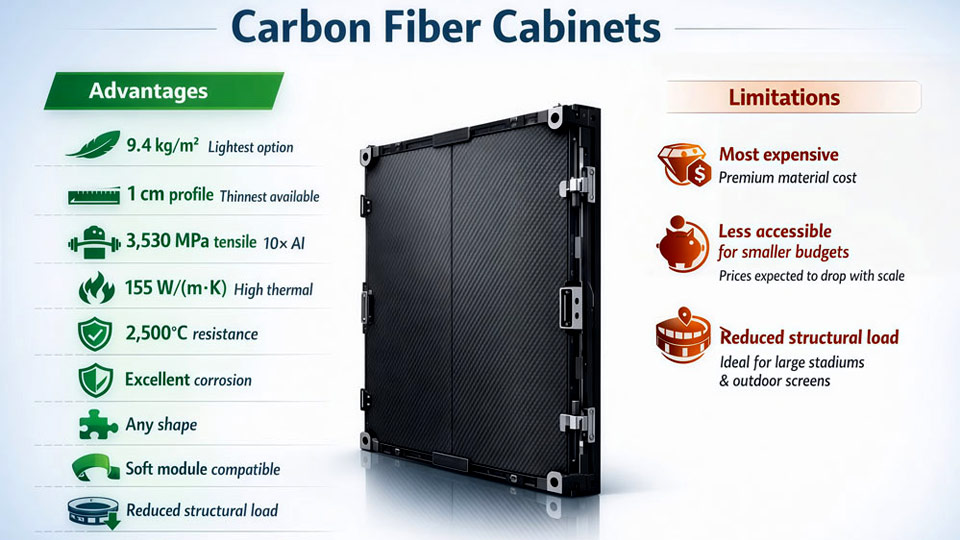
La fibre de carbone est actuellement le matériau de la plus haute qualité disponible sur le marché pour les boîtiers LED. Ses avantages comprennent une conduction thermique rapide, une résistance élevée à la chaleur et une forte résistance à la corrosion.
De plus, les boîtiers LED en fibre de carbone sont généralement plus légers que les boîtiers métalliques, et la haute résistance à la traction du matériau permet de le façonner facilement en boîtiers incurvés, un peu comme le ferroalliage.
Cependant, ces performances exceptionnelles ont un coût élevé. Les boîtiers LED en fibre de carbone sont actuellement les plus chers du marché et sont donc principalement utilisés dans des applications haut de gamme disposant de budgets importants.
Tableau comparatif des armoires LED par matériau
Lisez ce qui suit pour comprendre rapidement, en 30 secondes, les avantages, les limites et les coûts des armoires LED fabriquées à partir de différents matériaux, ainsi que les projets auxquels chacune convient. Cela vous aidera à choisir le matériau le plus adapté à votre projet d'éclairage LED.
| Armoire LED | Complexité de la fabrication | Avantages du meuble | Limites | Coût | Écrans LED adaptés |
| Armoires LED en fer | Faible | Haute résistance à la chaleur, facile à plier et à façonner | Poids élevé de l'armoire, exigences élevées en matière de structures de support d'installation | Faible | Écrans LED d'intérieur, écrans LED d'extérieur, écrans LED flexibles |
| Armoires LED à nano-polymère | Faible | Léger et offrant une grande résistance aux chocs et aux vibrations | Il est difficile de maintenir une stabilité à long terme dans les environnements extérieurs. | Faible | Écrans LED d'intérieur |
| Armoires LED en profilé d'aluminium | Modéré | Forte résistance à la corrosion, léger | Fabrication plus complexe et précision moindre que les armoires en aluminium moulé sous pression. | Modéré | Écrans LED fixes, écrans LED industriels |
| Boîtiers LED en alliage magnésium-aluminium | Haut | Plus léger que les armoires en alliage d'aluminium, avec une excellente dissipation de la chaleur | Faible résistance à la chaleur ; le magnésium est très réactif, ce qui complexifie la production | Haut | Écrans LED de location intérieure |
| Armoires LED en aluminium moulé sous pression | Standard | Relativement léger, il offre une grande résistance aux chocs et une excellente dissipation thermique ; sa haute précision garantit la planéité de l’écran. | Coût plus élevé que les autres armoires LED métalliques | Modéré | Écrans LED d'intérieur, Écrans LED extérieurs, écrans LED fixes, écrans LED de location |
| Armoires LED en fibre de carbone | Haut | Extrêmement léger, excellente résistance à la chaleur et à la corrosion, dissipation thermique rapide | Très coûteux, convient uniquement aux projets à budget élevé. | Très haut | Écrans LED de location, écrans LED de scène, Écrans LED XR |
Comme vous pouvez le constater, si vous privilégiez la stabilité structurelle et une forte résistance à la corrosion de votre écran LED, que vous souhaitez un affichage plat et sans jointures, et que vous disposez d'un budget suffisant pour votre projet, alors les boîtiers LED en aluminium moulé sous pression et les boîtiers LED en fibre de carbone sont vos meilleurs choix.
Toutefois, si votre projet privilégie les options économiques, nous recommandons les armoires LED en fer pour les installations extérieures, tandis que pour les environnements intérieurs, vous pouvez opter pour des armoires LED en fer ou des armoires LED en nano-polymère.
Quels sont les procédés de fabrication impliqués dans la production d'armoires LED ?
Les processus de production impliqués dans la fabrication d'armoires LED comprennent principalement les éléments suivants :
Processus de pliage
Le pliage des métaux est un procédé qui consiste à plier et à façonner des matières métalliques brutes pour obtenir la forme souhaitée. Actuellement, les usines utilisent principalement quatre types de procédés de pliage des métaux :
- Pliage à la matrice : La pièce métallique est pressée directement dans les rainures d'une matrice. Grâce à l'action d'emboutissage de la machine-outil, le métal et la matrice sont parfaitement pressés l'un contre l'autre pour former la pièce. Un emboutissage prolongé garantit la stabilité de la pièce et élimine les problèmes de déformation élastique ultérieurs.
- Bordage : Les bords du matériau métallique sont repliés parallèlement à la direction requise. En comprimant au maximum l’angle de pliage, on confère au matériau métallique une structure de bord protectrice.
- Cintrage par porte-à-faux : Ce procédé utilise également une matrice pour faciliter le cintrage du métal, mais celui-ci n’entre pas complètement en contact avec la rainure de la matrice. Le pressage s’arrête une fois que le métal a atteint un certain degré de cintrage, lui permettant ainsi de former l’arc et l’angle souhaités.
- Cintrage par bras oscillant : cette méthode utilise le bras oscillant de cintrage en C de la machine, qui applique une pression sur le métal par un mouvement vertical ou elliptique, permettant un cintrage efficace.
Procédés de soudage
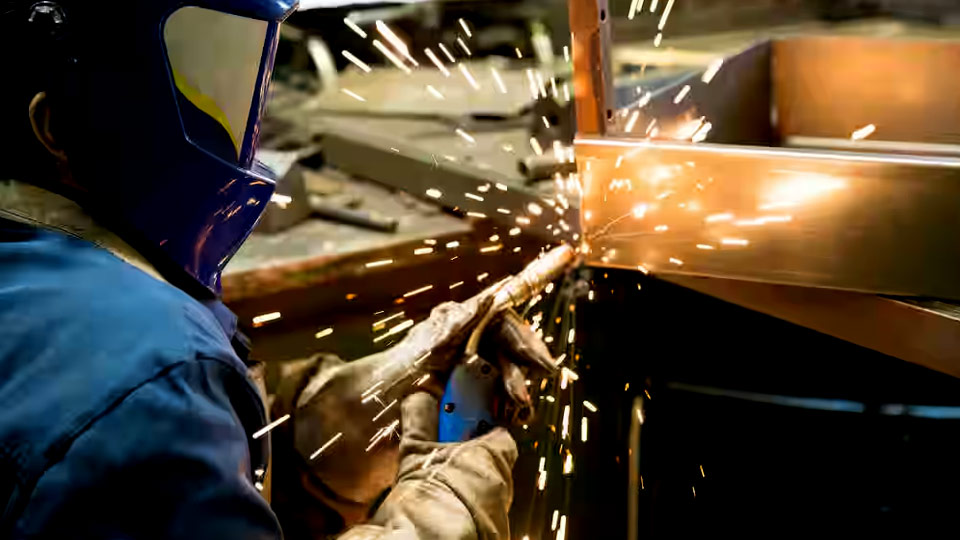
Actuellement, les procédés de soudage utilisés dans la fabrication des boîtiers LED se divisent principalement en soudage laser, soudage sous protection gazeuse, soudage par points et soudage à l'arc. Le soudage sous protection gazeuse se subdivise en soudage CO₂ et soudage TIG (sous protection argon). Les principaux procédés de soudage sont les suivants :
- Soudage sous protection CO₂ : cette méthode utilise le dioxyde de carbone pour isoler le boîtier métallique de la LED de l’air pendant le soudage. Simple et économique, elle est privilégiée pour la plupart des projets courants.
- Soudage TIG : Cette méthode utilise un gaz inerte pour protéger la soudure de l’atmosphère. Le soudage TIG est couramment utilisé pour les boîtiers LED, notamment ceux en alliage d’aluminium. Les soudures obtenues sont d’une qualité exceptionnelle, lisses et esthétiques, ce qui en fait un choix idéal pour les projets haut de gamme.
- Soudage laser : Le soudage laser minimise les risques de déformation des boîtiers métalliques pour LED, dus à la forte chaleur générée lors du soudage. Par conséquent, les soudures sont d’une grande précision et ne nécessitent pratiquement aucun traitement secondaire du boîtier métallique, ce qui en fait une méthode de soudage très efficace.
- Soudage par points : utilisé pour souder de petits composants ou des sections minces d’armoires métalliques à LED, le soudage par points est extrêmement rapide et a un impact minimal sur l’apparence de l’armoire.
- Soudage à l'arc : Pour les zones comportant des sections métalliques épaisses, le soudage à l'arc est une méthode très durable et économique. Cependant, les zones soudées par cette méthode nécessitent un meulage pour éliminer les scories.
Procédés de traitement de surface
Pour éviter que les boîtiers métalliques à LED ne soient corrodés ou oxydés par l'humidité ou les gaz corrosifs présents dans l'air lors de leur utilisation ultérieure, nous appliquons généralement des traitements de surface pendant le processus de production afin d'améliorer encore la stabilité et la durée de vie des boîtiers métalliques.
Il existe trois principaux procédés de traitement de surface pour les armoires LED :
- Revêtement en poudre : Grâce à une décharge corona électrostatique à haute tension, des ions négatifs se fixent à la surface du revêtement en poudre, ce qui permet à celui-ci d’adhérer automatiquement à la surface métallique du boîtier LED. Le revêtement en poudre est ensuite fondu à haute température et, après refroidissement, forme une couche durable sur la surface métallique.
- Anodisation : Ce procédé électrochimique crée un film dur et résistant à la corrosion à la surface du boîtier métallique de la LED, empêchant ainsi le métal de réagir chimiquement avec les gaz extérieurs.
- Galvanisation : par galvanisation à chaud ou par électro-galvanisation, un revêtement de zinc est appliqué sur la surface métallique pour protéger le boîtier métallique des LED contre l’oxydation et la corrosion.
- Après avoir subi ces traitements de surface, le boîtier LED conserve un état plus stable, prévenant ainsi les problèmes tels que la corrosion et la rouille, et prolongeant considérablement la durée de vie de l'écran LED.
Processus d'usinage CNC
L'usinage CNC est un procédé permettant d'effectuer des découpes précises à partir de plans et grâce à des machines-outils CNC de haute précision. La programmation des machines CNC permet de réaliser des découpes répétitives avec une efficacité remarquable.
De plus, l'usinage CNC garantit une précision de ±0,1 mm. Cette haute précision assure une excellente intégrité des panneaux lors de l'assemblage ultérieur des armoires LED, éliminant ainsi les problèmes tels que les joints visibles ou les bordures noires.
L'usinage CNC permet également d'évider l'intérieur des armoires métalliques pour LED selon les plans. L'évidement a pour but de réduire le poids de l'armoire tout en conservant son volume, améliorant ainsi la stabilité de l'écran LED lors de son installation.
De plus, les chutes de métal peuvent être réutilisées, ce qui réduit encore les coûts de production des armoires et vous permet d'acheter des armoires LED à un prix plus compétitif.
Procédé de découpe laser
La découpe laser est un procédé de découpe très efficace qui utilise des lasers de forte puissance pour découper les boîtiers LED. L'absence de contact physique et de pression sur les boîtiers métalliques LED pendant la découpe évite toute déformation par compression.
Par conséquent, la découpe laser élimine le besoin de traitements secondaires ou de réparations sur le boîtier LED. Elle offre une efficacité de découpe extrêmement élevée et produit des surfaces de coupe d'une netteté et d'une esthétique exceptionnelles, avec une précision maintenue à ±0,05 mm.
Procédé de moulage sous pression à haute pression
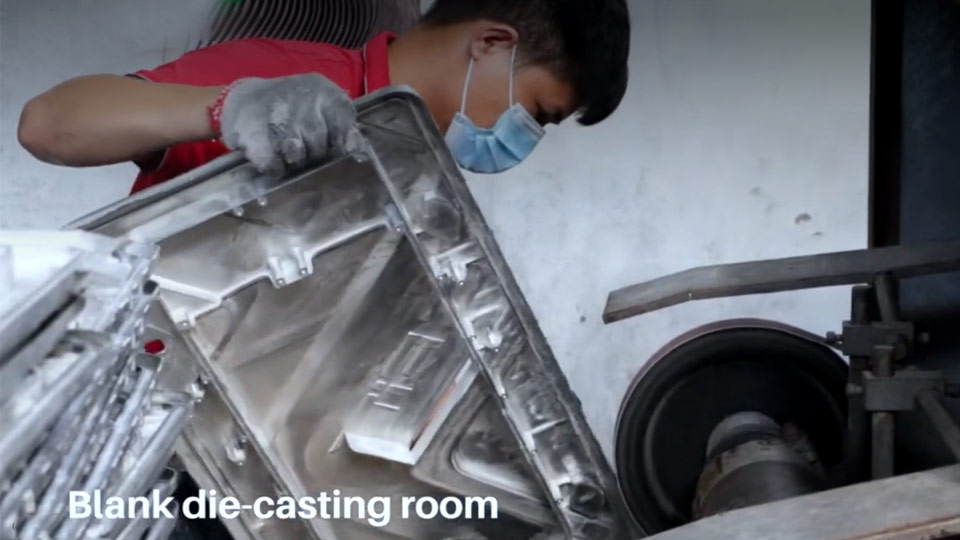
Le procédé de moulage sous pression consiste à faire fondre un alliage d'aluminium à haute température, puis à injecter l'alliage d'aluminium fondu dans un moule préconçu sous haute pression, garantissant ainsi que toutes les structures fines à l'intérieur du moule sont entièrement remplies d'alliage fondu.
Une fois l'alliage d'aluminium fondu refroidi et solidifié, le moule est retiré afin d'obtenir les composants de base du boîtier LED en aluminium moulé sous pression. Ces composants sont ensuite usinés par commande numérique, rectifiés et découpés pour obtenir les ébauches métalliques, permettant ainsi de produire le boîtier LED en aluminium moulé sous pression souhaité.
Contrairement aux profilés en aluminium classiques, l'aluminium moulé sous pression offre une résistance et une qualité supérieures pour les armoires LED.
Guide étape par étape du processus de fabrication des armoires LED
Nous avons décomposé le processus de production des armoires LED en plusieurs étapes. En lisant le texte ci-dessous, vous comprendrez rapidement le processus de fabrication de ces armoires.
- Choix des matériaux : Commencez par sélectionner le matériau du boîtier LED en fonction de son application prévue. Par exemple, les ferro-alliages présentent des coûts de production faibles et un processus d’usinage simple ; les alliages d’aluminium sont légers, ce qui permet de réaliser des boîtiers LED plus légers et plus portables, offrant une résistance supérieure à la corrosion et les rendant parfaitement adaptés aux environnements extérieurs.
- Nettoyage des matériaux : Une fois les matériaux préparés, ils doivent être nettoyés au préalable afin de garantir que les surfaces métalliques soient exemptes d’huile, de poussière et d’autres contaminants.
- Découpe/Moulage sous pression : Sélectionner les cisailles, les machines CNC ou les équipements laser nécessaires pour découper les matériaux métalliques conformément aux plans.
- Pliage/Usinage CNC : Réglez l’angle de pliage sur la presse plieuse CNC selon les besoins, pliez les matériaux métalliques de l’intérieur vers l’extérieur et spécifiez la force et la durée de poinçonnage pour éviter le retour élastique après le pliage, garantissant ainsi la précision de pliage des matériaux métalliques.
- Soudage/Assemblage : Fixer les différents cadres et composants métalliques de l’armoire LED par soudage. Si le soudage n’est pas laser, un alignement secondaire et un meulage des scories de soudure sont généralement nécessaires.
- Prétraitement de surface : Nettoyer la surface du boîtier LED fini afin d’éliminer les huiles et graisses accumulées lors de la fabrication. Procéder à une phosphatation pour améliorer l’adhérence du revêtement sur la surface métallique, suivie d’un rinçage à l’eau pour éliminer les résidus chimiques. Enfin, placer le métal rincé dans une enceinte à 80 °C – 100 °C pendant 10 à 15 minutes pour le séchage.
- Traitement de surface : Selon les besoins, on choisit des méthodes telles que le revêtement en poudre, l’anodisation ou la galvanisation pour traiter la surface du boîtier métallique LED. Ce traitement améliore l’aspect esthétique du boîtier et le protège de l’oxydation due à l’humidité et aux gaz corrosifs présents en surface.
- Assemblage du boîtier : Assemblez les composants du boîtier LED finis conformément aux schémas et fixez-les avec des vis.
- Test de planéité : Utilisez des instruments pour inspecter la planéité de la surface et des bords du boîtier métallique LED ; l'écart de planéité ne doit pas dépasser ± 0,5 mm.
- Test d'étanchéité : Tester la résistance à l'eau du boîtier LED par des tests de pulvérisation et d'immersion ; ce test s'applique uniquement aux boîtiers LED d'extérieur.
- Emballage : Nettoyer les boîtiers métalliques LED finis, les envelopper dans des matériaux de protection souples et finaliser l'emballage.
Processus d'inspection de la qualité des armoires LED
Une fois les armoires LED fabriquées, un processus rigoureux d'inspection de la qualité sert de référence pour garantir que les armoires conservent une excellente résistance structurelle et répondent aux exigences de précision d'installation standard après leur mise en service.
En règle générale, les fabricants d'écrans LED effectuent les contrôles de qualité suivants sur les boîtiers LED finis :
Inspection visuelle
- Outils nécessaires : Aucun outil n’est requis ; une inspection visuelle est suffisante.
- Processus d'inspection : Inspecter visuellement le boîtier LED fini afin de confirmer que les contours sont lisses et exempts de rayures, de bulles, de variations de couleur, de trous d'épingle ou de défauts de revêtement par pulvérisation.
- Critères d'acceptation : S'assurer que la texture et la couleur de la surface du meuble sont uniformes et homogènes, que le revêtement de surface est intact et qu'il ne présente aucune trace de rayures ou de dommages.
Contrôle de planéité
- Outils utilisés : niveau à bulle, niveau électronique ou testeur de planéité laser.
- Procédure d'inspection : Placez le boîtier LED horizontalement et utilisez un niveau à bulle pour mesurer les diagonales et les lignes de bord du boîtier, ou utilisez un testeur de planéité laser pour effectuer des tests ponctuels.
- Critères d'acceptation : L'erreur de planéité globale de l'armoire LED doit être inférieure à ± 1 mm/m² et la tolérance de planéité entre les modules LED doit être inférieure à ± 0,5 mm.
Inspection des tolérances dimensionnelles et des tolérances diagonales
- Outils utilisés : mètre ruban, pied à coulisse, niveau à bulle, jauge de hauteur.
- Processus d'inspection : Mesurer et calculer une série de tolérances dimensionnelles pour l'armoire LED, y compris les dimensions globales, l'espacement du cadre, l'espacement des panneaux latéraux et l'espacement des colonnes.
- Critères d'acceptation : L'écart dimensionnel du boîtier LED doit être de ± 0,5 mm et la tolérance diagonale doit être de ± 1 mm.
Inspection de la précision de la position des trous
- Outils utilisés : mètre ruban, pied à coulisse, niveau à bulle, jauge de hauteur.
- Processus d'inspection : Contrôler les tolérances de diamètre des trous percés dans l'armoire LED, ainsi que les tolérances d'espacement telles que la hauteur de position des trous.
- Critères d'acceptation : S'assurer que les tolérances entre les positions et les diamètres des trous pour tous les composants sont de ± 0,2 mm.
Essai de charge
- Outils utilisés : balance numérique, poids, cadre de support, comparateur à cadran.
- Procédure d'essai : Appliquer une charge de 1,2 à 1,5 fois la charge nominale aux zones porteuses telles que les joints, les traverses supérieures et les rails de guidage de l'armoire LED, et maintenir cette charge pendant 24 heures. Après l'essai, mesurer la déformation aux points d'appui de l'armoire LED à l'aide d'un comparateur à cadran.
- Critères d'acceptation : L'armoire LED ne doit présenter aucune déformation permanente, aucune fissure au niveau des joints soudés, et la porte arrière doit s'ouvrir et se fermer normalement.
Test de résistance à l'eau (armoire LED extérieure)
- Outils utilisés : Dispositif de pulvérisation d'eau, dispositif d'immersion.
- Procédure de test : Effectuer des tests de pulvérisation d’eau et d’immersion sur le boîtier LED afin d’évaluer sa résistance à l’eau.
- Critères d'acceptation : aucune infiltration d'eau à l'intérieur du boîtier LED après le test ; les composants internes fonctionnent normalement lorsqu'ils sont mis sous tension.
Test de résistance à la poussière (armoire LED extérieure)
- Outils utilisés : chambre de test de poussière, talc.
- Procédure de test : Placer le boîtier LED dans une chambre de test étanche à la poussière et effectuer un test de soufflage de poussière de 8 heures pour évaluer la résistance à la poussière du boîtier.
- Critères de réussite : Après 8 heures, aucune poussière ne doit avoir pénétré dans le boîtier arrière du boîtier LED.
Test au brouillard salin
- Matériel utilisé : solution de chlorure de sodium 5%, pH-mètre, eau déminéralisée, chambre d'essai au brouillard salin.
- Procédure de test : Placer le boîtier LED dans la chambre de test au brouillard salin, régler la température à 35 °C et pulvériser en continu une solution de chlorure de sodium 5% à l’intérieur de la chambre pendant 48 à 72 heures. Après le test, retirer le boîtier LED, le nettoyer et l’inspecter.
- Critères d'acceptation : Le revêtement de la surface du boîtier LED ne doit présenter aucun signe de cloquage, de corrosion ou de défauts similaires.
Test d'adhérence du revêtement
- Outils utilisés : ruban adhésif, pinceau, loupe et cutter quadrillé.
- Procédure de test : À l’aide d’un cutter quadrillé, tracez 100 carrés de 1 mm × 1 mm sur la surface du boîtier LED. Appliquez du ruban adhésif et, après avoir vérifié sa bonne adhérence, retirez-le rapidement. Utilisez une loupe pour vérifier l’absence de décollement du revêtement.
- Critères d'acceptation : La surface de décollement du revêtement doit être inférieure ou égale à 5% pour être acceptée.
Test d'assemblage
- Outils nécessaires : modules LED, câbles, vis, connecteurs, niveau à bulle, mètre ruban et multimètre.
- Procédure de test : Assemblez les modules LED sur le boîtier, fixez-les à l’aide de vis, connectez les câbles et les autres composants, puis mettez le système sous tension. Vérifiez l’espacement entre les modules LED, la planéité du panneau et assurez-vous du bon fonctionnement électrique.
- Critères d'acceptation : Tous les modules assemblés sur l'armoire LED doivent fonctionner normalement ; les vis doivent être serrées fermement sans s'abîmer ; il ne doit y avoir aucun espace visible entre les modules LED, et tout espace doit être de 0,5 mm ou moins.
Test d'emballage
- Outils utilisés : Inspection visuelle, mètre ruban.
- Processus d'inspection : Vérifier que l'emballage extérieur du boîtier LED est sécurisé, que l'emballage de protection interne antichoc est conforme aux normes et que les informations figurant sur l'étiquette de l'emballage sont exactes.
- Critères d'acceptation : L'emballage du boîtier LED doit être sécurisé et offrir une protection robuste, et les informations figurant sur l'étiquette doivent être exactes.
FAQ
Existe-t-il des différences dans les procédés de fabrication lors de la production d'armoires LED à partir de différents matériaux ?
Il existe certaines différences dans les procédés de fabrication selon le matériau utilisé pour les boîtiers LED.
Bien que les procédés de fabrication des boîtiers LED à partir de matières premières métalliques soient relativement similaires, il existe des différences significatives lorsqu'on utilise des matières premières non métalliques, telles que les nanopolymères ou la fibre de carbone.
Pourquoi l'usinage CNC est-il si important dans la fabrication d'armoires LED ?
L'usinage CNC permet un traitement hautement efficace et répétable, et garantit une précision de coupe de ± 0,1 mm pour les armoires LED. Cet usinage de haute précision assure des bords d'armoire lisses et des joints invisibles entre les armoires, garantissant ainsi une homogénéité visuelle parfaite pour l'affichage LED final.
La fabrication d'armoires LED de formes spéciales nécessite-t-elle des processus plus complexes ?
Oui, la fabrication d'armoires LED aux formes plus originales implique des étapes supplémentaires, notamment le pliage et la découpe du métal, ce qui rend le processus global relativement plus complexe.
Quel procédé de fabrication produit les armoires les plus fiables ?
Actuellement, nous recommandons de choisir des boîtiers LED en aluminium moulé sous pression, produits par moulage sous pression à haute pression.
En effet, les boîtiers fabriqués par moulage sous pression offrent une résistance intrinsèque supérieure et une meilleure résistance aux chocs physiques ; de plus, l’aluminium moulé sous pression est plus léger, ce qui contribue à la stabilité structurelle de l’écran LED.
Existe-t-il des différences de fabrication entre les armoires LED produites par différentes usines ?
Non. Les fabricants professionnels d'armoires LED traitent et produisent les armoires en respectant scrupuleusement les plans CAO, avec une précision de fabrication pouvant atteindre ± 0,05 mm. Par conséquent, il n'y a aucun problème de déviation de fabrication.
Résumé
Le coût d'acquisition et la durabilité des armoires LED varient selon les procédés de fabrication ou les matériaux utilisés. Il est donc important de choisir le procédé de fabrication le plus adapté à votre budget, aux exigences de votre application et à l'environnement d'installation.
Si vous préférez ne pas gérer vous-même l'approvisionnement en armoires LED et autres composants, vous pouvez contacter directement nos spécialistes commerciaux via le formulaire de contact du site web de JYLED. Ils élaboreront un plan d'approvisionnement personnalisé en fonction de vos besoins spécifiques.